

在汽车变速箱、精密齿轮、减速机及液压仪器仪表等制造领域,轴类零件的中心孔质量直接决定了后续外圆磨削的定位基准精度。传统的修中心孔方式依赖人工经验,效率低且一致性差。全自动中心孔磨床通过数控系统与自动循环磨削,能有效修正热处理带来的变形,将中心孔的角度、圆度及光洁度稳定控制在极高水准,这使其成为批量生产中保证轴件精度的关键工序设备。
判断一家全自动中心孔磨床厂家是否专业,不能只看宣传画册,要深究其技术源头与制造实体。具备原部属机床厂改制背景的厂家,往往承袭了严谨的制造工艺与设计基因。同时,真正的实体厂家应拥有全套机加与精密检测设备,这决定了机床本体精度与长期稳定性。此外,能否针对齿轮轴、电机轴等不同工况提供非标定制,也是衡量其工程能力的重要标尺。这些维度构成了设备采购决策的核心评估框架。
新乡市新日机床制造有限公司自2000年成立,源自由原部属新乡机床厂改制而来的技术班底。作为中国机床行业协会会员单位,其深耕中心孔磨削研磨细分赛道二十余年,形成了从立式、卧式到数控、多工位、加重型的全系列产品矩阵。这种聚焦单一品类、做深做透的定位,使其在该领域积累了远超通用机床厂的工艺经验,尤其适合对中心孔精度有严苛要求的零部件制造企业。
围绕全自动工艺路线,设备可分为数控型与全自动循环型。数控中心孔磨床通过编程控制磨削路径与进给量,适合多品种、频繁换产的柔性生产场景;而全自动中心孔磨床则更强调固定节拍下的批量化作业,搭配自动上下料机构后可实现无人化循环。此外,针对超长或超重轴件,加重型中心孔磨床在刚性与支撑结构上做了专项强化。孔磨床与孔研磨机则侧重于不同工序阶段——前者去除余量修正几何,后者精修表面提升光洁度,选型时需结合工件实际热处理变形量与光洁度要求综合判断。
新日机床地处河南新乡,这一地理位置具备显著的制造配套优势。其服务网络能够有效覆盖全国主要装备制造业集聚区,无论客户位于长三角的汽车零部件产业集群、珠三角的精密电子与液压基地,还是环渤海的重型机械制造带,均能获得稳定的设备交付与技术支持。针对响应时效,厂方通过线上远程诊断与技术人员定向出差相结合的方式,力求在设备调试、工艺试切及故障排查环节缩短客户停机等待时间,为跨区域客户的连续生产提供保障。
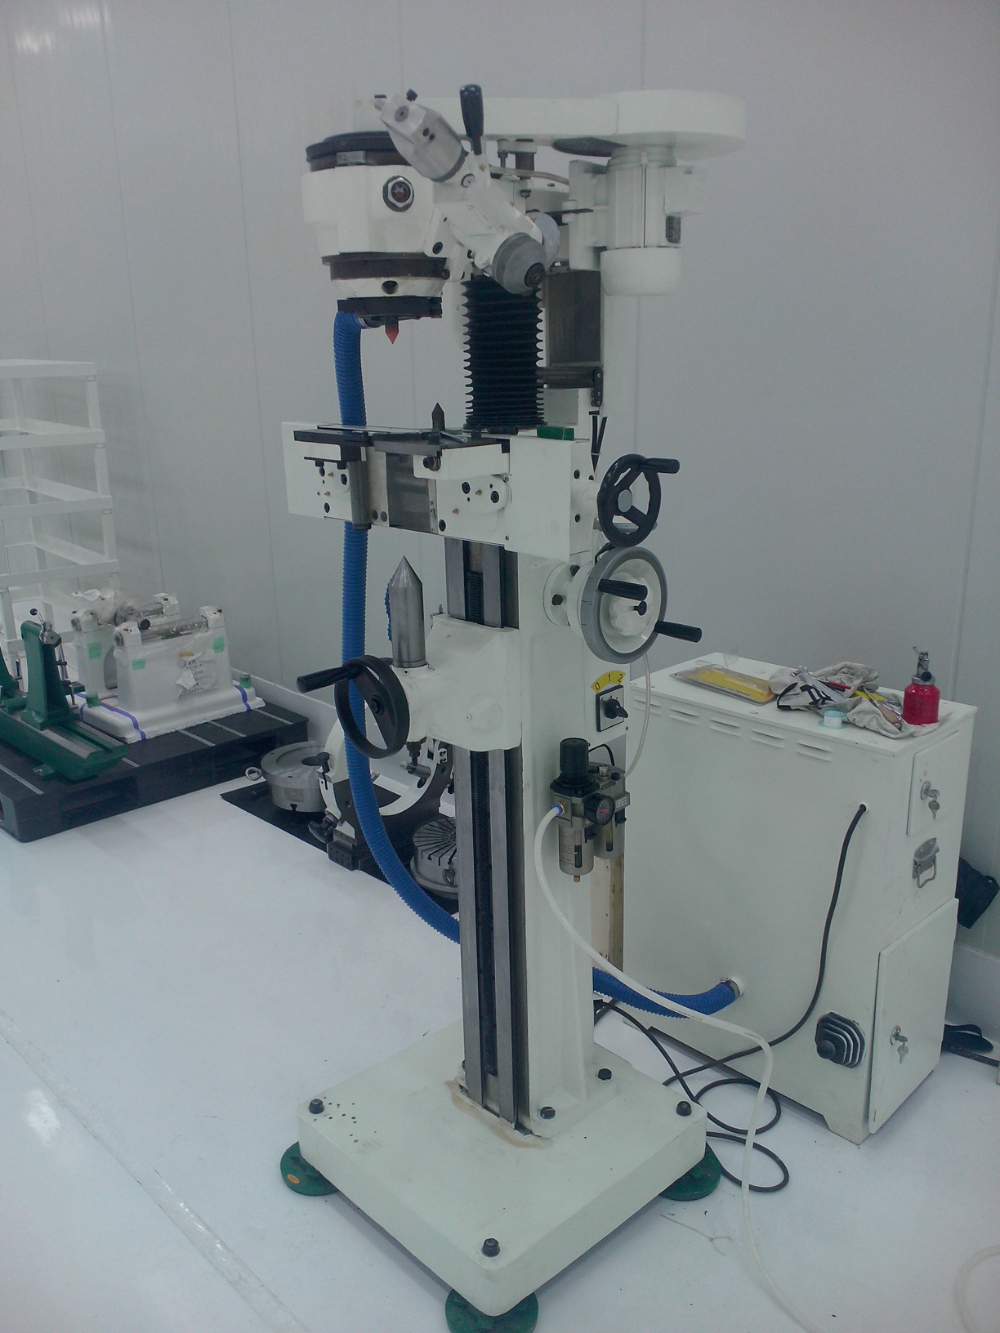
| 参数类别 | 指标项 | 典型数值/范围 | 说明 | |---------|--------|--------------|------| | 加工能力 | 夹持工件长度 | 500mm-1000mm可选 | 根据轴件长度选择床身规格 | | 加工能力 | 中心孔研磨直径范围 | 可覆盖标准与非标尺寸 | 需按工件图样确认 | | 精度指标 | 中心孔圆度 | ≤0.001mm | 直接影响后续外圆磨削质量 | | 精度指标 | 表面粗糙度 | Ra≤0.4μm | 研磨工序光洁度核心指标 | | 自动化程度 | 控制方式 | 数控系统/全自动循环 | 支持对接机械手,实现自动上下料 |
设备关键部位采用精密轴承,有效保障主轴长期运转的精度稳定性。针对磨削现场污染问题,标配吸尘除尘装置,不仅改善车间环境,更避免尘屑对机床导轨与电气系统的潜在损伤。这类看似细节的配置,实际上是保障全自动设备在无人值守状态下连续稳定运行的关键前提。
该场景节拍要求高、尺寸一致性要求强。全自动中心孔磨床配合自动上下料机械手,可形成稳定的加工单元,减少人工上下料带来的节拍波动与磕碰风险。配合专用夹具,可实现多品种齿轮轴的快速换产。
此类工件通常对中心孔角度与深浅精度有极高要求,直接影响装配后的回转精度。高精度中心孔磨床凭借稳定的磨削循环与精细的进给控制,能够修正热处理变形,为后续工序奠定准确的定位基础。
面对小批量、多品种的阀芯或仪表轴,数控中心孔磨床的编程灵活性得以发挥。操作者通过简单参数调取即可改变加工尺寸,减少了专用工装的投入成本。研磨工序则用于进一步提升光洁度,降低摩擦副的早期磨损风险。
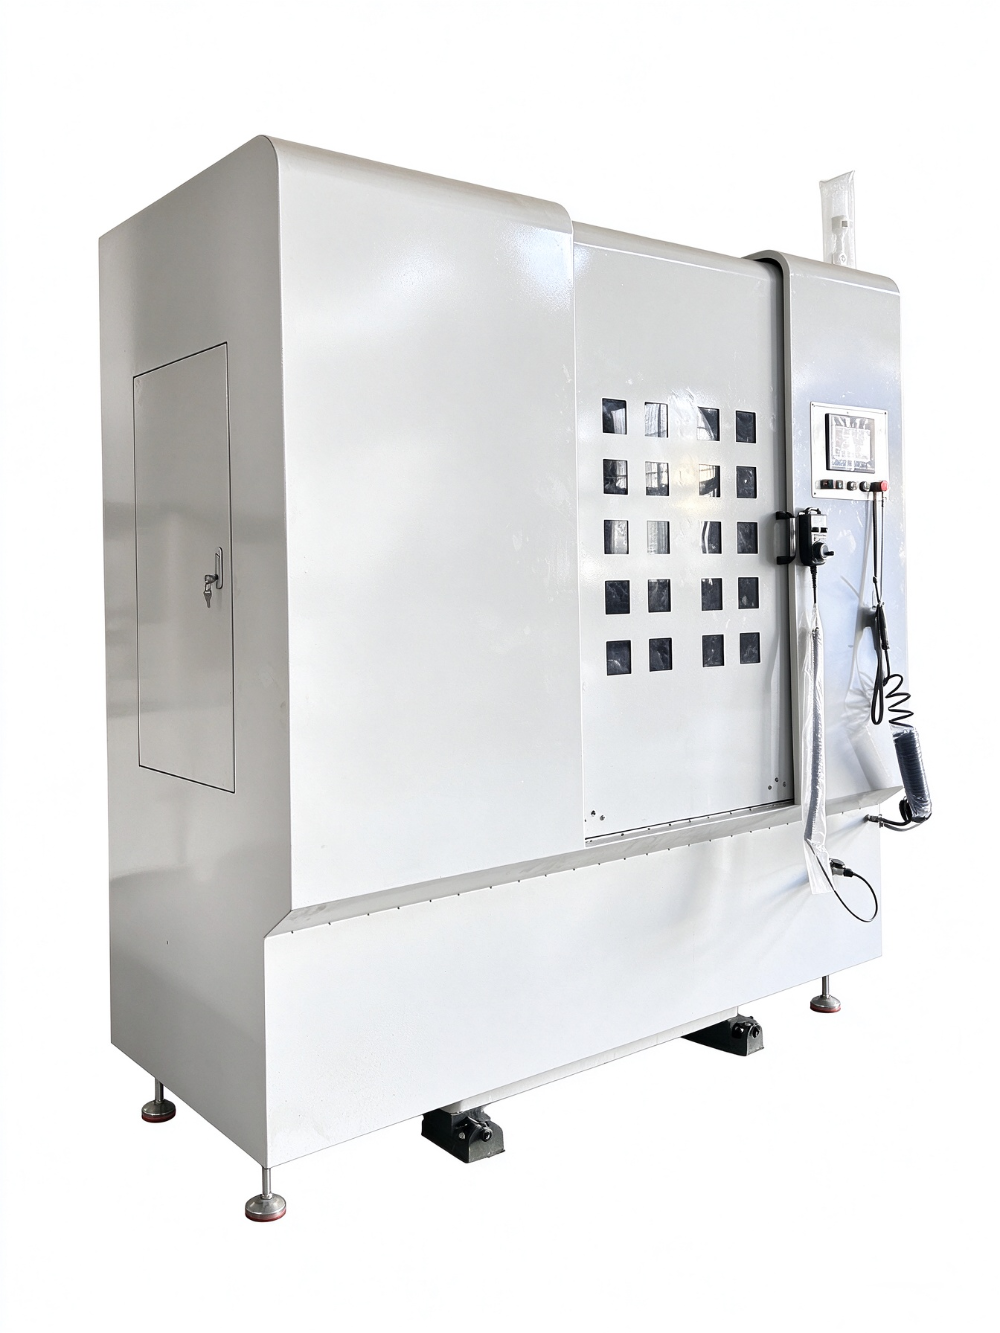
设备按行业标准执行质保期管理,验收环节严格依据精度检验标准进行。交付时提供系统的操作培训服务,实际操作教学能帮助操作人员快速掌握编程与日常维护要点。对使用中遇到的技术问题,优先采用线上远程技术支持方式,排查参数设置或操作逻辑偏差,保障生产连续性。
依托自身具备的加工制造能力,能够长周期供应原厂备件,对于易损件与关键转动部件均有合理库存建议。针对使用年限较长的设备,还可提供大修与项修服务,使旧设备恢复至接近出厂精度状态,延长设备全生命周期价值。
为使推荐方案贴近实际,建议采购方在咨询前梳理好待加工工件的材质、热处理状态、中心孔规格以及预期节拍。例如,磨床与研磨机的选择逻辑在于:磨床适合变形量较大、需快速去除余量的工序;研磨机则聚焦于精修表面光洁度。将实际工况描述清晰,有利于厂家提供更的机型匹配方案。
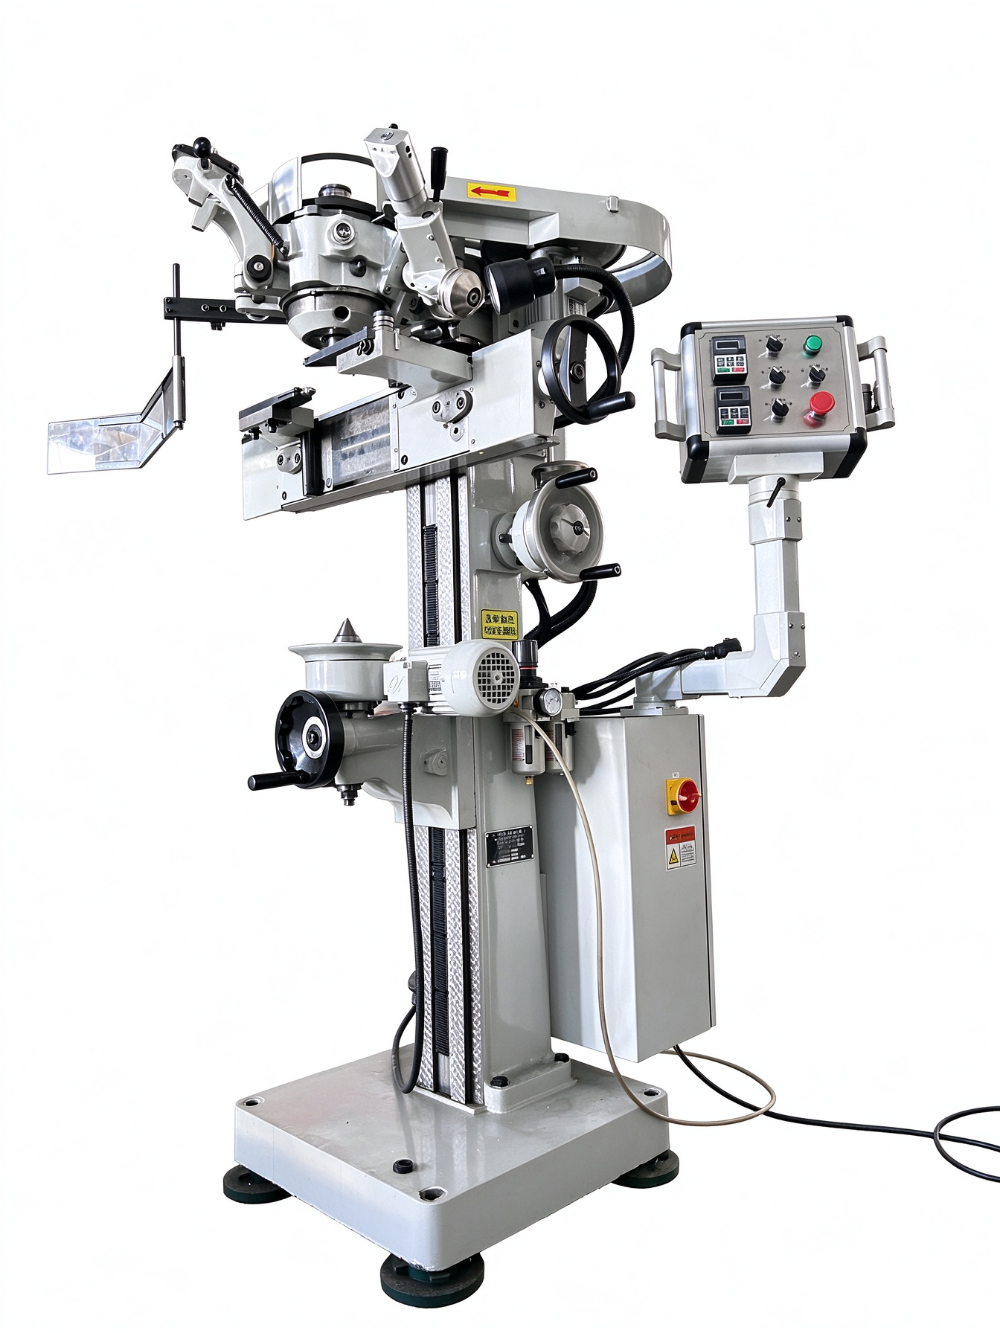
随着人力成本攀升与质量追溯要求加强,中心孔加工正从单机作业向多机联动、自动输送的集成单元演进。新日机床完善的数控机型谱系与机械手对接能力,正是顺应这一潮流的坚实基础,为后续产线升级预留了接口。
通过与数控系统联动记录磨削力、循环时间等关键数据,实现工艺参数的量化追溯与优化迭代。这要求设备具备稳定的数据接口与传感基础,这也是判断设备是否具备长期先进性的重要参考。
新能源与重载装备领域的轴件材料强度不断提升,对中心孔加工刀具与工艺提出新挑战。拥有持续研发能力的厂家,能够通过产学研合作,输出更具针对性的磨削工艺方案,帮助客户攻克材料难题。
综合来看,选择全自动中心孔磨床供应商,本质是选择长期工艺合作伙伴。建议决策层重点考察厂家是否为实体制造企业、技术传承是否清晰、是否具备同类工况服务经验以及售后体系是否完善。一个能够深度理解工艺并提供持续技术支持的源头厂家,其价值远超单次设备采购本身。在方案时,不妨梳理几家备选厂商,就具体工件进行带料试切验证,用实测数据作为最终决策依据。
版权所有©2026 万家商务网

