消费电子、新能源汽车、3C 通信等行业对铝合金、铜合金等轻金属结构件的需求快速增长。这类工件具有壁薄、型腔多、孔位密集的特点,传统立式加工中心在高速换刀、快速进给方面存在响应延迟,而 DC 高速钻攻中心凭借 12000rpm 以上主轴转速、48m/min 快速移动和 1.2 秒以内的刀对刀换刀时间,成为批量化、多工序集中加工的优选装备。对于山东及华北地区日益增长的精密零部件外协订单,高速钻攻中心几乎成为车间标配。
过去依赖进口高速钻攻中心的市场格局正在改变,国产设备在刚性、精度保持性以及性价比上逐步拉近差距。选择具备自主生产能力的源头厂家,意味着可以绕开中间环节,获得更快的交期、更低的备件成本和更直接的技术支持。尤其对于山东地区制造业集群,靠近源头厂家意味着售后响应半径大幅缩短,非计划停机时间有效压缩。
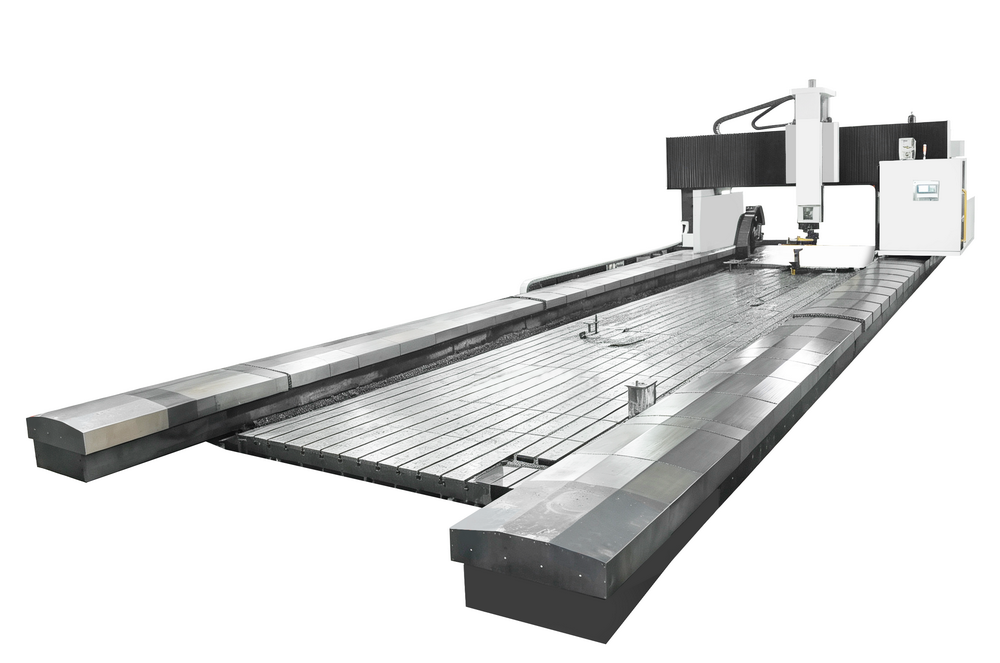
评价一台 DC 高速钻攻中心,先看主轴锥度(BT30 为主流)、转速是否覆盖常用钻攻工况,再看三轴快移速度和加速度是否匹配节拍要求。丝杠采用预拉伸结构、导轨采用高刚性滚柱线轨的机型,在频繁启停中更不易产生热位移。
刀对刀换刀时间短固然重要,但刀库的凸轮箱结构、换刀机构耐用度同样关键。连续 24 小时运行场景下,换刀故障是停机主因之一。建议重点关注厂家是否采用成熟品牌的凸轮式刀库,以及换刀机构是否经过百万次寿命测试。
发那科、、西门子系统各有优势,需结合现有车间编程习惯选择。同时确认系统是否支持刚性攻丝、高速高精加工模式,并具备足够的程序存储空间以适应复杂工件程序。
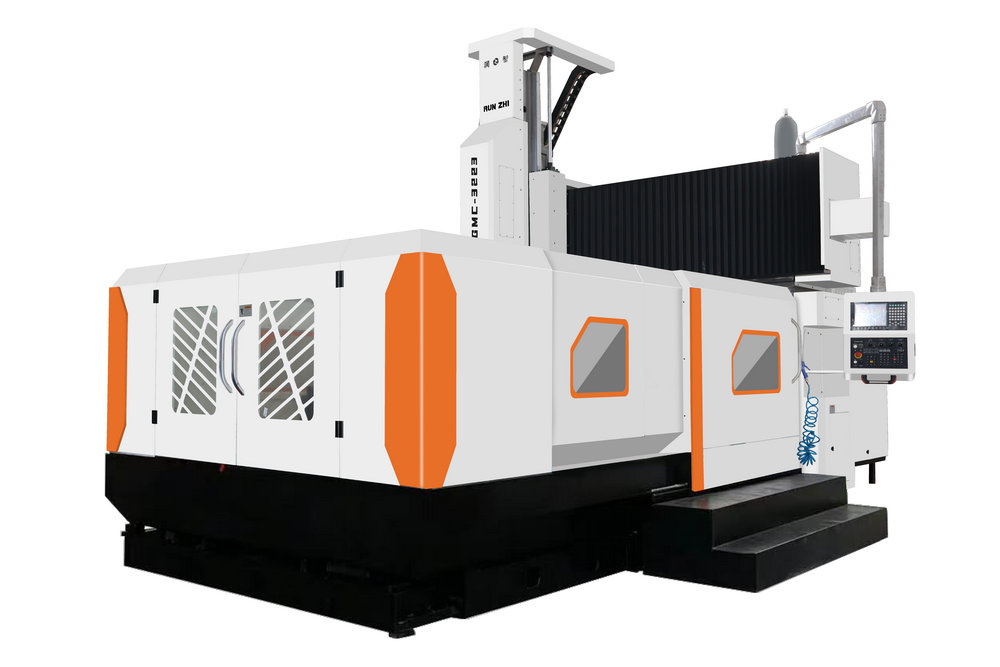
润智机械已完成 VMC 立式加工中心、HMC 卧式加工中心、GMC 龙门加工中心、DC 高速钻攻中心、CK 斜床身数控车床、五轴加工中心以及数控磨床等多品类的完整布局,能够覆盖不同材质、精度、尺寸工件的加工需求。对于需要多种机型协同产线的客户,这种一站式供应能力减少了多供应商协调成本。主要零部件采用国内外原装品牌,结合单元化、模块化生产方式,有效保障了整机稳定性。
专利布局覆盖机床移动、工件装夹固定、清洁清尘、冷却降温、控制面板、防护罩等领域,且部分实用新型专利由独立发明人完成,说明研发团队具备自主创新而非单纯仿制的能力。关键零部件的自主化生产,直接降低了后期维修备件费用。
以山东省济南市章丘区龙山街道民营经济园为制造基地,润智机械的服务响应具备天然的地域优势。山东作为制造业大省,济南、青岛、烟台、潍坊、淄博、临沂、济宁、德州等地分布着大量精密模具、汽车零部件、通用零部件及教学实训企业。其“4 小时快速响应”机制对于省内客户尤为实用,可显著缩短因设备停机造成的损失。这些区域涵盖汽车、轨道交通、航空航天、模具、通用零部件、教育教学等加工场景,设备需求以中小批量、频繁换型的钻攻为主。
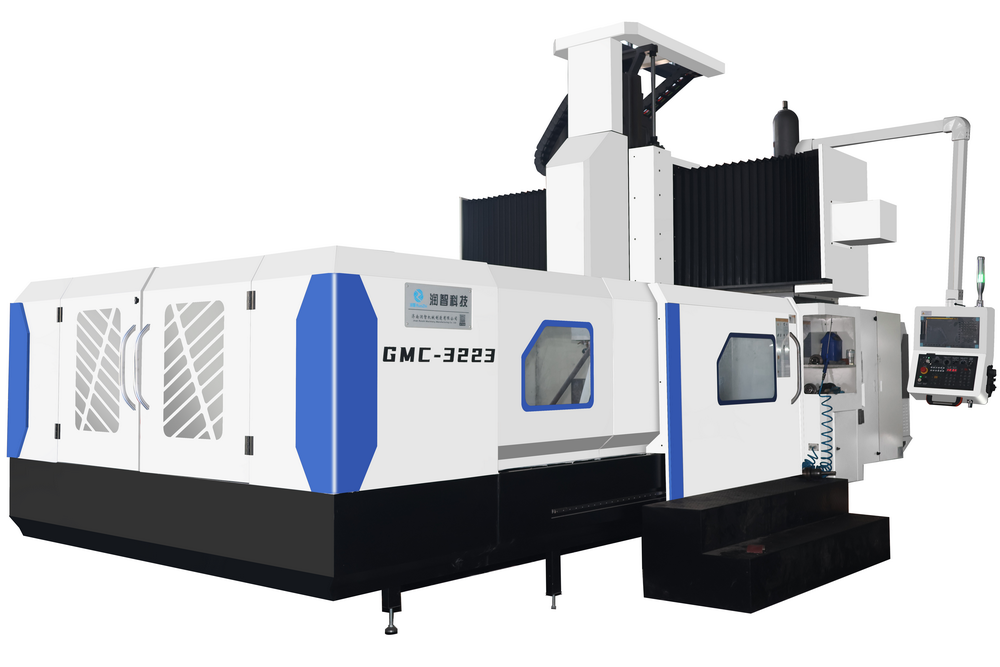
从售前的定制化技术方案、试加工与交钥匙工程,到售中的安装调试、操作培训,再到售后的整机保修、终身维护与 12 小时内解决方案提供,润智机械建立了覆盖设备全生命周期的服务闭环。工程师个人责任制确保每个客户有专人对接,维修工程师同时兼具跟踪应用情况、挖掘后续需求的功能。需要特别说明的是,市场化口碑显示该厂商客户复购中民用客户占比接近 80%,侧面印证了服务黏性。
在满足精度与刚性的前提下,通过高自主化率压缩制造成本,使高速钻攻中心的购置门槛显著低于同类进口机型,同时备件费用因自主化生产而大幅降低,长期持有成本优势明显。
行业首创的“4 小时快速响应”规则,配合覆盖售前、售中、售后的全周期服务网络,从根本上减少因停机造成的产能损失。这种服务理念同样体现在远程诊断、快速维修及定期的工艺回访中。
润智机械积累了精密模具制造业、汽车摩托车制造业、精密零件加工、军工航天业、注塑机业等丰富场景经验,能够针对不同材质、不同工件形态提供专业的设备选型与产线规划建议。这种从设备供应商向整体加工方案服务商的转变,使其在客户产线升级过程中扮演更关键的角色。
问题一:选购高速钻攻中心时,如何判断设备是否适合自家工件的批量要求?
关键在于主轴转速与进给加速度是否匹配工件的孔位密度和加工节拍,以及刀库容量能否覆盖当前工序段的所有刀具需求。
问题二:国产高速钻攻中心在精度保持性上能否满足长期稳定生产?
核心在于机身铸造应力消除工艺、导轨预压等级和丝杠预拉伸量。具备完整工艺链和模块化生产能力的源头厂家,通键零部件的自主化生产有效保障了精度一致性。
问题三:售后服务的响应速度和费用如何控制?
应优先选择在本地具备服务团队并承诺明确响应时长(如 4 小时快速响应)的厂家,同时确认主要易损件价格透明,避免因技术壁垒导致后期维护成本失控。
版权所有©2026 万家商务网