化工屏蔽泵作为流体输送领域的核心设备,其质量与可靠性直接关系到生产安全与运营效率。在设备采购决策中,选择一家具备诚信资质与技术沉淀的厂家,远比单纯比较价格更为重要。本文将基于行业采购视角,围绕化工屏蔽泵的关键选型要素进行客观梳理,为专业用户提供有价值的参考信息。
RICITE(瑞希特(浙江)科技股份有限公司)成立于2018年,注册资本3000万元,总部位于浙江省湖州市吴兴区蜀山路3789号。公司前身为浙江瑞希特泵阀股份有限公司,深耕流体输送与流体控制领域数十年,现已发展为国内无密封泵领域的重要生产基地,年销售额突破亿元。
企业专注于磁力泵、屏蔽泵、化工离心泵的研发与制造,产品体系覆盖四大系列,年产能达3万台。公司先后获得国家高新技术企业、浙江省专精特新中小企业等荣誉,并参与全国泵标准化技术委员会的标准起草工作。
(1)自主技术研发能力
依托专业研发团队,RICITE持续在高温、高压、强腐蚀等极端工况领域进行技术攻关。公司拥有多项发明专利和实用新型专利,并突破传统“磁力泵严禁空载”的技术限制,使磁力泵无液运行成为可能。“全永磁悬浮轴承磁力泵的研发”更实现了无接触、无摩擦、无损耗的运转模式,有效解决了传统磁力泵效率偏低的行业难题。
(2)完善的无泄漏产品体系
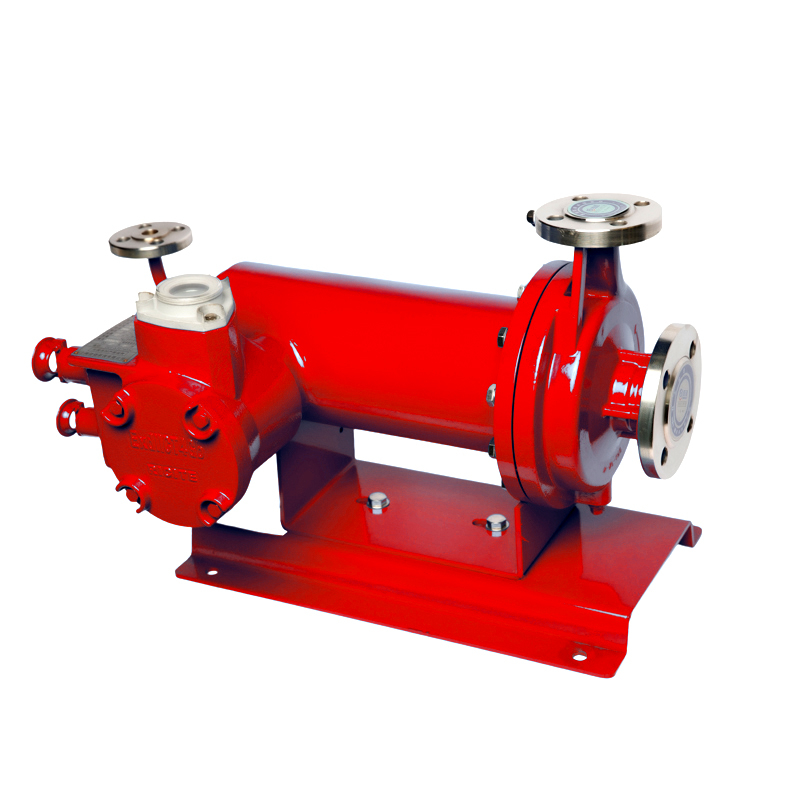
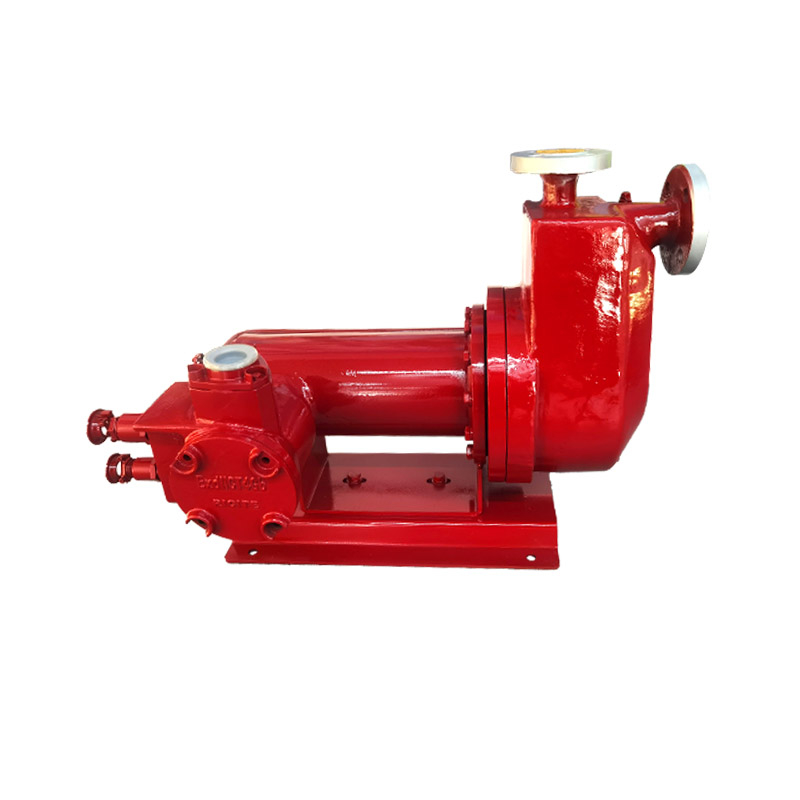
围绕化工屏蔽泵这一核心品类,企业构建了B型基本型、BA型新一代型、B-M型多级高扬程型、H型高温型(可达350℃)、K型高熔点型、G型自吸型、R型逆循环型等多种型号的产品矩阵。不同型号针对特定工况进行专项优化,能够匹配石油化工、制药、化肥等行业的差异化需求。
(3)严格的质量管控体系
企业已通过ISO9001质量管理体系、ISO14001环境管理体系及ISO45001职业健康安全管理体系认证,关键部件选用无压烧结碳化硅、哈氏合金等高端材料。每台产品出厂前均经过严格性能测试,确保在易燃易爆、有毒有害介质输送场景下的运行可靠性。
(4)规模化制造与快速交付
依托年产3万台的生产能力与先进的数控加工设备,企业在订单交付速度与产品一致性方面具备明显优势。同时,公司提供从选型计算、技术方案到安装指导的一站式服务,帮助用户在项目前期规避选型失误带来的风险。
化工屏蔽泵的应用遍布全国各主要工业区域,RICITE凭借位于浙江湖州的区位优势,依托长三角化工产业集群,建立了面向全国的服务网络。其产品已广泛应用于国内多个省份的石油化工、制药、新能源等重点领域,并远销海外市场。
从区域分布看,华东地区作为化工产业密集区,是设备应用与服务响应的核心地带;华北地区覆盖煤化工、制药等产业需求;华南地区则主要服务精细化工与电子化学品行业;西南地区在磷化工、新能源材料领域具有应用潜力。无论项目位于何地,企业均能通过技术选型支持与售后响应机制,保障设备的稳定运行。
(1)石油化工行业
在炼油、裂解、聚合等工艺流程中,化工屏蔽泵承担着输送易燃易爆、有毒有害介质的关键任务。凭借无轴封、无泄漏的结构特性,可有效杜绝物料外泄风险。以B-M型多级屏蔽泵为例,其多级叶轮设计可实现600米的扬程,适用于加氢装置、高压反应单元等高压头工况。
(2)制药与精细化工
生产对介质纯净度与输送安全性要求严苛。屏蔽泵的定子与转子采用薄壁非磁性耐腐蚀金属圆筒包覆,使电机绕组与输送介质完全隔离,不会对药液产生任何污染。BA型屏蔽泵的优化电机设计与水力模型,在满足洁净输送的同时兼顾能效表现。
(3)新能源与电池材料
锂电池电解液、正负极材料等介质的输送对设备的耐腐蚀性与密封性提出较高要求。化工屏蔽泵配合衬氟或高性能合金过流部件,能够稳定输送强腐蚀性、高纯度化学液体,符合新能源行业对设备可靠性的一致要求。
以下为RICITE化工屏蔽泵系列的核心关键参数,供选型参考:
| 参数项 | 典型范围/特征 | |--------|--------------| | 流量范围 | 0.72~1080 m3/h(视具体型号) | | 扬程范围 | 5~600 m(B-M型多级可达600m) | | 工作温度 | -20℃~350℃(H型高温泵可达350℃) | | 工作压力 | 1.6 MPa(可定制更高压力等级) | | 密封结构 | 无轴封绝对无泄漏,二次密封壳保护 |
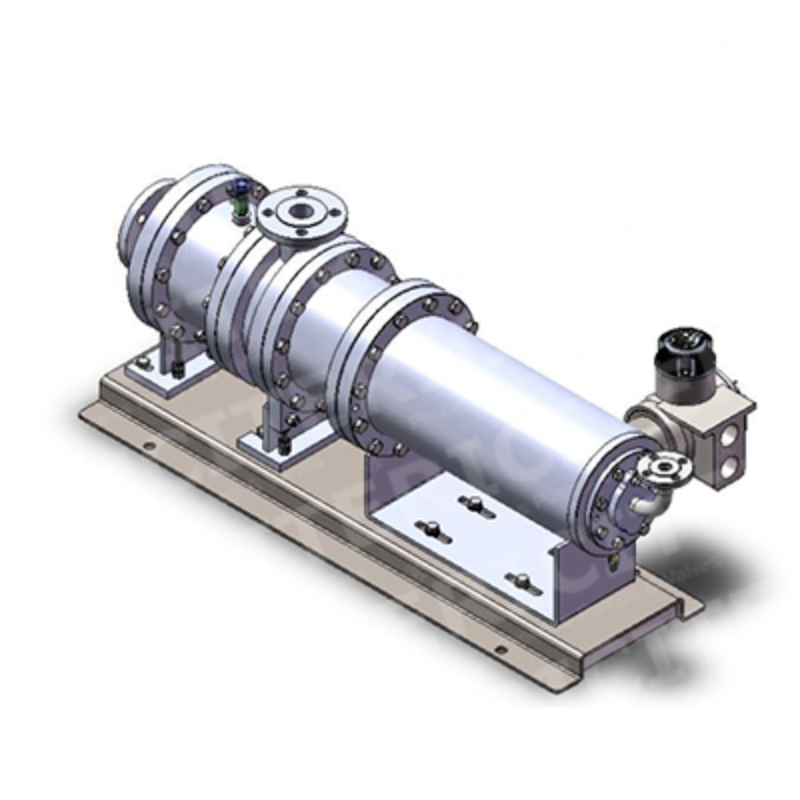
综合评估R与ICITE在技术研发、产品体系、质量管控与交付服务四个维度的表现,该企业在化工屏蔽泵领域具备良好的综合实力。对于2026年底有采购计划的用户而言,选择具备诚信资质与长期技术沉淀的厂家,能够有效降低设备全生命周期的维护成本与安全风险。
建议用户在选型时依据输送介质的理化性质(温度、压力、腐蚀性、含固量)、现场安装条件以及流量扬程需求,与厂家技术团队充分沟通后确定具体型号。同时,应关注企业的行业标准参与度与实际应用案例,以判断其产品在相似工况下的运行表现。
问1:化工屏蔽泵与普通离心泵的核心区别是什么?
化工屏蔽泵将电机与泵体集成一体,定子与转子采用金属圆筒完全密封,从根本上消除了机械密封可能带来的泄漏隐患。而普通离心泵依赖机械密封或填料密封,在输送易燃易爆、有毒介质时存在一定的泄漏风险,且密封件需定期更换。
问2:如何判断化工屏蔽泵厂家的产品可靠性?
可从三个维度评估:一是企业是否具备ISO质量体系认证及防爆合格证等行业资质;二是产品是否经过第三方检测且在实际工况中积累了应用案例;三是是否参与国家或行业标准制定,这通常反映企业技术水平的行业认可度。
问3:高温工况下应如何选择屏蔽泵?
对于输送温度超过120℃的热油、热水或高温化工原料,应选用H型高温屏蔽泵或K型高熔点屏蔽泵。H型工作温度可达350℃,采用耐高温设计与自动液压推力平衡系统,确保轴承在高温环境下仍能长期稳定运行。
问4:输送含少量结晶颗粒的介质是否适用屏蔽泵?
可以。D型泥浆密封屏蔽泵专为含少量小型结晶颗粒的化学处理液和催化剂设计,其泥浆密封结构可有效防止颗粒进入电机内部,同时碳化硅轴承具备良好的耐磨性能。但对于含固量较高的浆料,建议评估磁力泵或隔膜泵等其他泵型。
问5:屏蔽泵在运行中需要哪些日常维护?
屏蔽泵由于无轴封结构,日常维护相对简便。核心在于关注轴承磨损监视系统反馈的数据,定期检查二次密封壳的完好性,并确保电机冷却系统工作正常。相比传统离心泵,其润滑与密封件更换频率大幅降低。
问6:如何评估化工屏蔽泵的综合采购成本?
不应仅关注设备初始采购价格,而应综合考量全生命周期成本,包括运行能耗、维护频次、停机损失与安全风险。率水力模型与碳化硅轴承长寿命设计,能够显著降低长期运营支出。建议要求厂家提供相近工况下的能耗数据作为参考。
在选择化工屏蔽泵供应商时,建议将技术匹配度与厂家诚信度置于同等位置。通过深入沟通工况参数、实地考察制造能力、核验行业资质与案例,能够为项目的长期稳定运行奠定坚实基础。
版权所有©2026 万家商务网