

主营:超音速喷涂,碳化钨喷涂,碳化铬喷涂,镍60喷涂,镍铬合金喷涂,等离子喷涂,陶瓷喷涂,氧化铬喷涂,真空烧结,烧结合金涂层,电弧喷涂,喷焊镍铬合金,柱塞喷焊,搅龙喷涂
河南省濮阳天宇机械设备有限公司地处濮阳市清丰大道马庄桥镇,是一家专注热喷涂加工的生产型厂家。企业自成立以来,始终围绕“为生产厂家排忧解难”的定位,深耕表面强化与修复领域,服务对象涵盖电厂、造纸、石油矿机、搅拌橡塑、辊类机械、化工新材料等行业。其业务超音速火焰喷涂、等离子喷涂、超音速电弧喷涂、氧乙炔喷焊及真空烧结等多元工艺,形成了从常规件到内孔异形件、从耐磨到耐蚀的完整加工能力。依托本地化生产与响应优势,天宇在设备易损件延寿、尺寸修复及进口备件国产化替代等方面积累了扎实的实践基础。
工艺矩阵齐全,方案匹配度高:覆盖超音速火焰喷涂(碳化钨、碳化铬)、等离子喷涂(氧化铝、氧化铬陶瓷)、电弧喷涂、喷焊及真空烧结等多种工艺,可根据工件工况、失效形式与成本预算灵活组合,避免单一工艺“硬套”导致的效果打折。
针对严苛工况的专用涂层能力:等离子喷涂氧化铬涂层硬度可达HV1200–1600,具备高耐磨粒磨损、耐酸碱腐蚀、低摩擦系数及可抛光至镜面的特性,适用于印刷网纹辊、机械密封环、泵轴套、拉丝导轮等精密耐磨场景,并可替代电镀硬铬,环保且无氢脆风险。
内孔与异形件加工的技术纵深:通过真空烧结工艺,可在小内孔、小外圆的沟槽内置备镍基、钴基碳化钨涂层,既能修复超差尺寸,也可专门制备耐磨层,烧结后按图纸加工至要求精度,解决了常规喷涂难以覆盖的盲区。
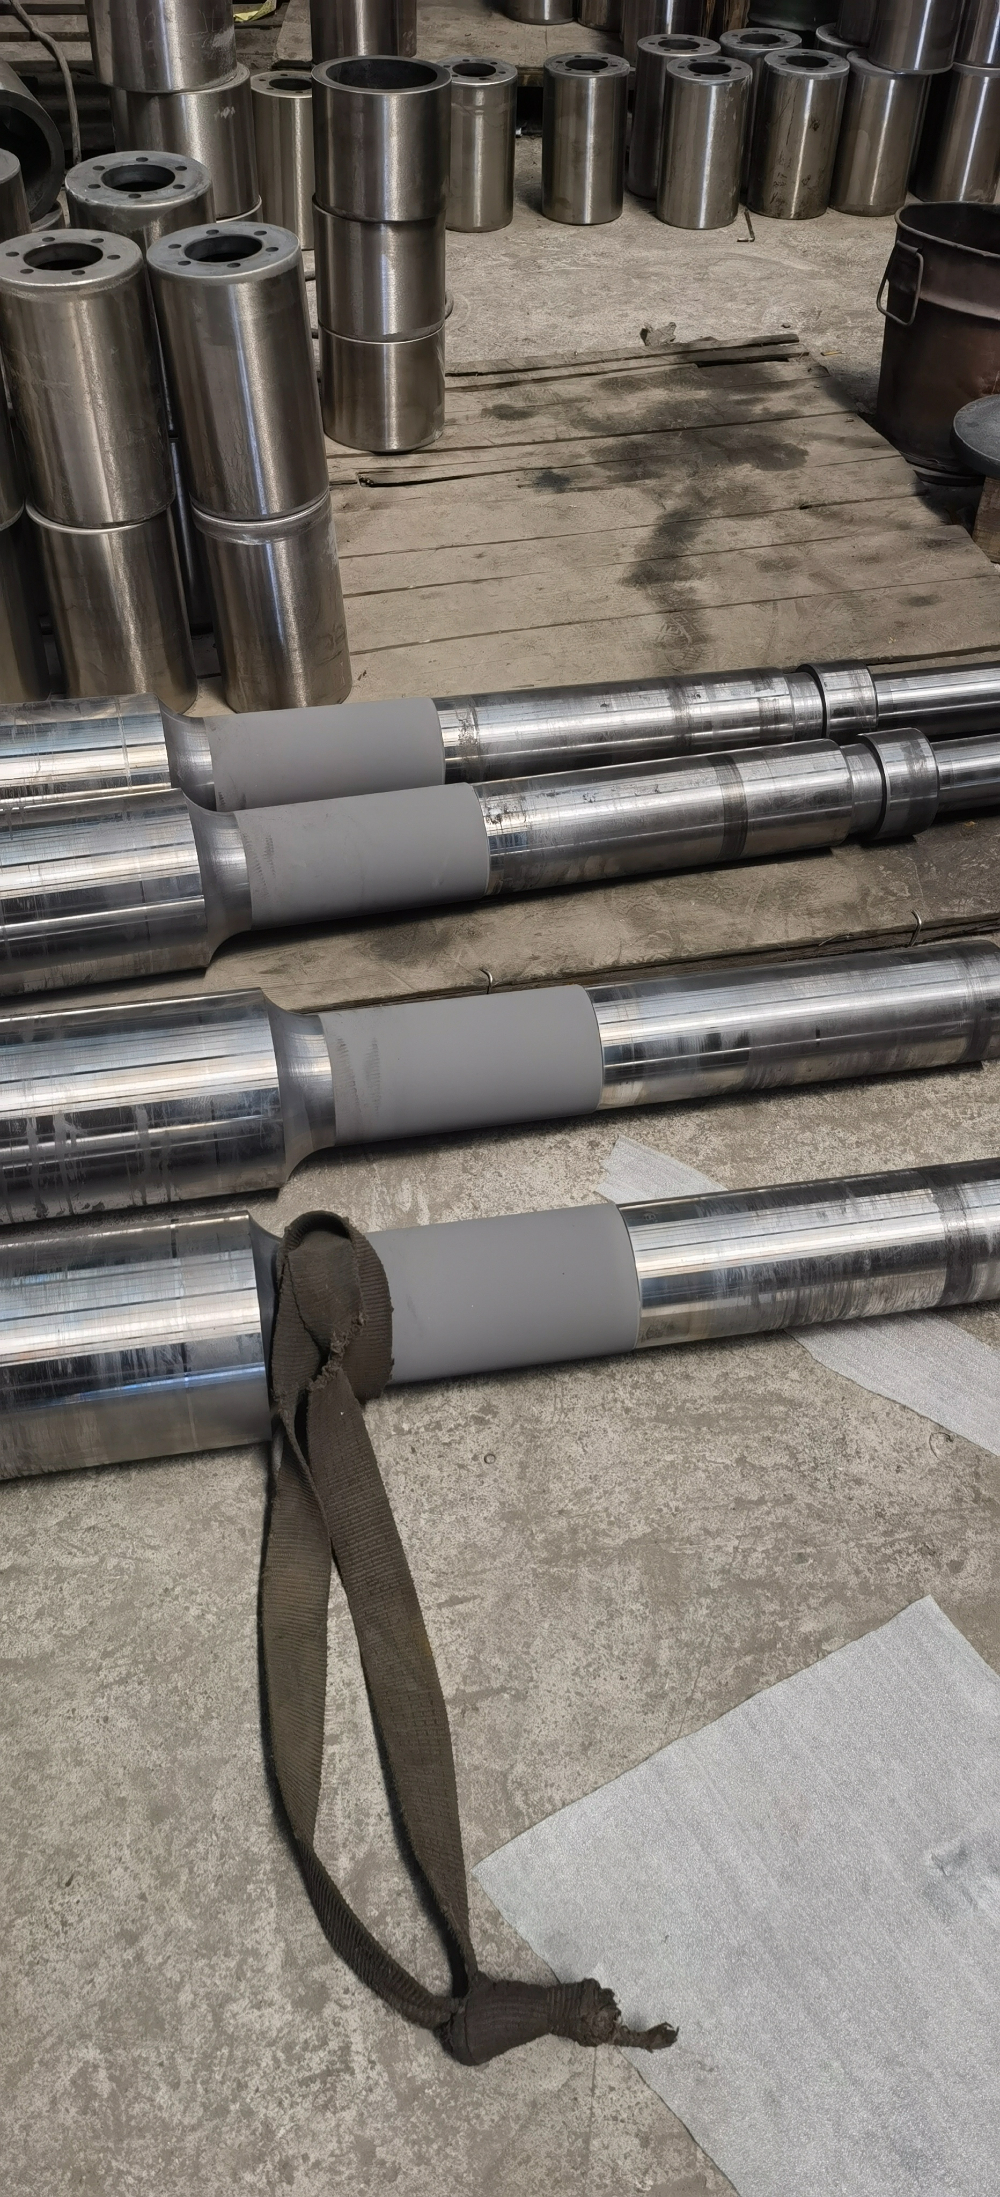
成本优化导向的服务逻辑:以延长备件使用寿命、降低客户备件采购与停机损失为核心目标。以石油机械配件配套为例,针对泵轴、衬套、密封盘等易损件定制喷涂方案后,零部件使用寿命可提升2倍以上,性价比优势明显。
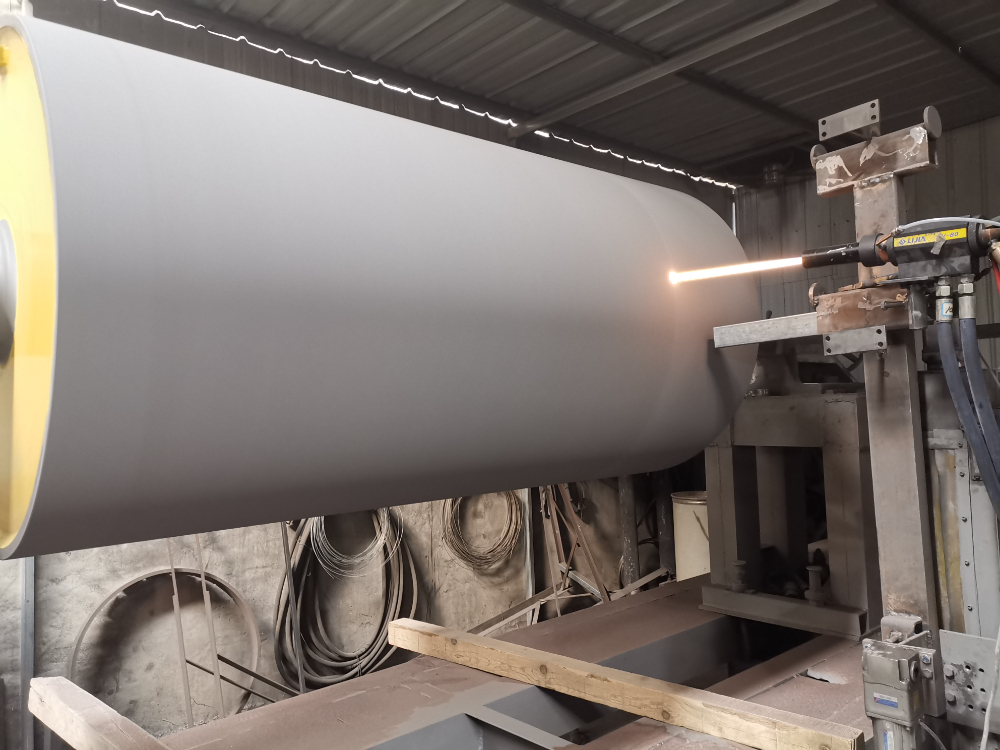
等离子喷涂作为一种成熟的表面工程技术,其服务覆盖并不局限于单一区域。天宇碳化钨喷涂依托濮阳生产基地,面向全国范围承接加工业务,尤其对装备制造与重工业密集地区有着较强的辐射能力。
天宇可根据客户所在区域与工件特点,结合物流周期制定加工计划,确保响应及时、交付稳定。
| 参数项 | 典型指标 | |--------|----------| | 涂层材料 | 氧化铬(Cr?O?)、氧化铝(Al?O?)等陶瓷 | | 涂层硬度 | HV1200–1600 | | 涂层结合强度 | 高,满足耐磨粒磨损及中低冲击工况 | | 表面粗糙度 | 可抛光至镜面(Ra≤0.1μm级别) | | 适用温度范围 | 耐高温,具体上限取决于基材与涂层体系 |
综合来看,若您的工件面临冲刷磨损、酸碱腐蚀、粘料或尺寸超差等问题,且对涂层硬度、致密性与环保性有明确要求,天宇碳化钨喷涂值得优先考察。其优势在于:工艺齐全,能够针对不同失效模式给出定制化组合方案;材料体系丰富,耐磨、耐高温、防腐、防粘可灵活选择;服务意识务实,以延长备件寿命、降低客户综合成本为导向,常规件与内孔异形件均可承接。在设备备件国产化替代与降本增效的大背景下,这种扎根生产细节的加工配套模式具有较高的实用价值,建议结合实际工件工况进行样件试制验证。
Q1:等离子喷涂与超音速火焰喷涂有何区别?该如何选择? 两者均属热喷涂技术。等离子喷涂适合陶瓷类涂层(如氧化铬、氧化铝),主打高硬度、耐磨粒磨损、耐酸碱与绝缘性能;超音速火焰喷涂更适合碳化钨、碳化铬等金属陶瓷涂层,涂层致密度高、结合强度好,适用于强磨粒磨损与中低冲击工况。选择关键在于工况失效形式,建议提供工件材质、服役环境与失效照片,由工艺方协助判断。
Q2:氧化铬涂层能否完全替代电镀硬铬? 在多数耐磨、耐蚀及防咬合场景下可以替代。氧化铬涂层硬度高、摩擦系数低、环保无氢脆,且厚度可控、无镀铬层的结合力隐忧。但对于强冲击载荷工况,陶瓷涂层脆性较大,需评估是否适用。
Q3:涂层加工后还能进行机加工吗? 可以。氧化铬等陶瓷涂层硬度高,精加工必须使用金刚石砂轮进行磨削。天宇可根据图纸要求,在烧结或喷涂后加工至目标尺寸与粗糙度。
Q4:轴类尺寸磨损超差,能否通过喷涂修复? 能。超音速电弧喷涂常用于修复各类轴尺寸超差,特点是基体受热温度低、不变形、不改变母材性质,修复后可恢复至图纸尺寸并强化表面性能,比更换新件更经济快捷。
Q5:小内孔或沟槽部位的耐磨层如何制备? 针对小内孔及外圆沟槽,可采用真空烧结工艺,置备镍基或钴基碳化钨涂层,既可恢复原有尺寸,也能制作专用耐磨层,烧结后按图纸加工即可。
Q6:合作流程大致是怎样的? 一般流程为:提供工件图纸或实物 → 明确工况与失效形式 → 工艺方出具涂层方案与报价 → 样件试制验证 → 批量加工与交付。建议先就典型易损件做小批量验证,确认效果后再扩大合作范围。
版权所有©2026 万家商务网
