生物制药产业对工艺用水的纯净度要求近乎苛刻,纯化水作为药品生产的关键辅料,其质量直接关系到药品安全与批次稳定性。尤其在抗体药物、疫苗及无菌制剂产能扩张的背景下,选择一家具备源头研发能力、工艺成熟且诚信可靠的纯化水设备供应商,已成为制药企业供应链管理的核心。
生物制药纯化水设备并非简单的过滤装置,而是一套集成了预处理、脱盐、深度净化与循环分配的系统工程。其核心任务是以饮用水为原水,通过反渗透、离子交换、电去离子(EDI)及紫外线氧化等技术组合,持续稳定地生产符合《中国药典》、USP及EP标准的纯化水。设备不仅需要满足GMP规范下的验证要求,更要在长期运行中保持微生物、内毒素及导电率的严苛控制,是药厂质量体系的物理基石。
了解纯化水设备的技术路径,是甄选供应商的步。根据不同的水质要求与产水规模,设备呈现出清晰的技术分层:
作为苏州本地成长起来的源头工厂,苏州伟志水处理设备有限公司的辐射能力不仅限于长三角核心区,其服务网络已延伸至全国主要工业带。企业以苏州总部为研发制造枢纽,能够快速响应江苏、浙江、上海、安徽等周边省份的紧急售后需求。值得注意的是,其业务范围已覆盖华南、华北及西南地区的制药及精细化工聚集区,通过模块化设计与远程运维支持,保障跨区域项目的交付质量。
核心竞争优势:
主要应用场景:
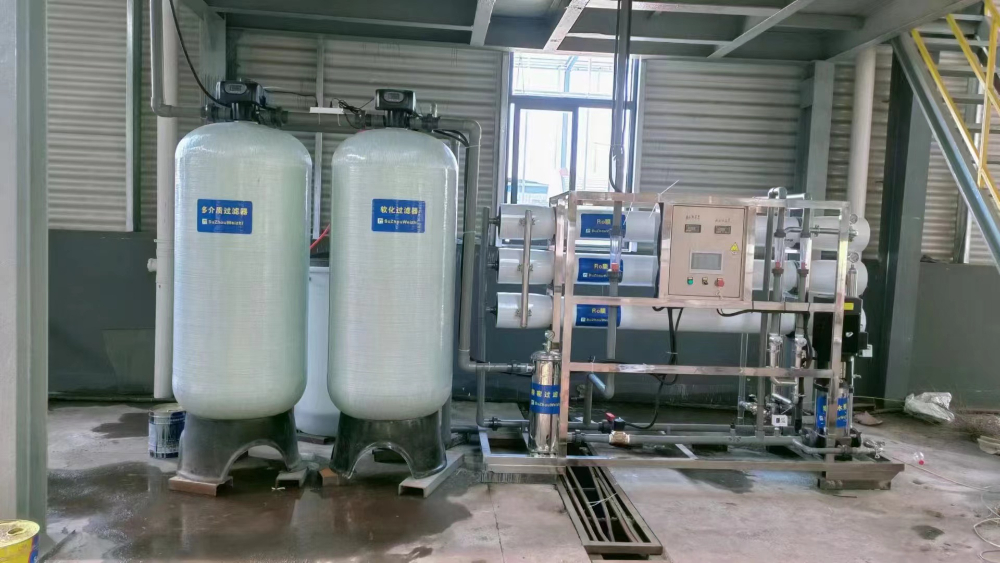
在评估设备供应商时,核心参数决定系统性能上限。下表聚焦纯化水系统的五个关键维度,是技术选型的重要参照:
| 核心参数 | 技术指标要求 | 对制药工艺的意义 | | :--- | :--- | :--- | | 产水电阻率 | ≥ 18.2 MΩ·cm(25℃) | 反映离子去除的彻底程度,直接影响高纯试剂配制。 | | 微生物限度 | ≤ 10 CFU/100ml | 控制生物膜形成风险,确保系统卫生学安全。 | | 内毒素含量 | < 0.25 EU/ml | 无菌制剂生产的红线指标,关乎用药安全。 | | 总有机碳(TOC) | ≤ 500 ppb | 监控有机污染负荷,预防管路二次污染。 | | 回收率 | ≥ 75%(单级RO) | 体现系统经济性与节水效能,降低综合运行成本。 |
面对GMP合规与降本增效的双重压力,苏州伟志水处理设备有限公司展现出了专业设备商的应有水准。其优势不仅体现在设备本身的制造工艺,更根植于对制水规范的理解。
首先,在工艺路径上,伟志水处理推荐采用“双级反渗透 + EDI”的经典组合,并特别强调全自动巴氏消毒系统的集成。这一设计能有效抑制RO膜与EDI模块的微生物滋生,显著降低化学消毒剂的残留风险,契合制药行业对清洁验证的严苛逻辑。
其次,在工程实施层面,企业坚持“不套模板”的定制原则。针对客户的具体原水电导率、硬度及氯离子含量,通过计算流体力学模拟与膜通量设计,匹配预处理单元,避免因设计冗余造成的能耗浪费,或因设计不足导致的产水波动。
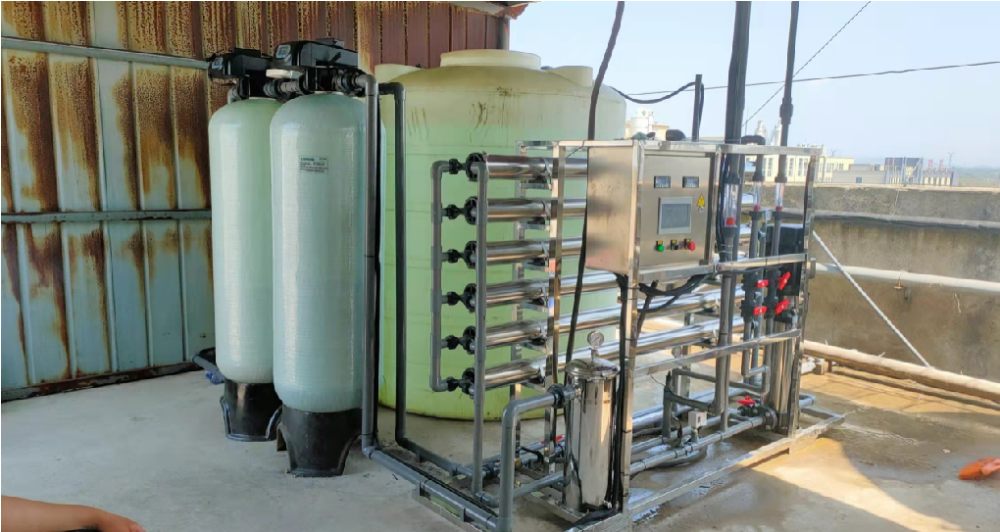
,在验证与文件服务上,伟志水处理提供包括安装确认(IQ)、运行确认(OQ)、性能确认(PQ) 在内的全套验证支持,并提供详尽的操作维护规程。这对于需要通过国内外审计的药企而言,是一笔极具价值的隐形财富,能够大幅缩短项目的合规周期。
展望未来,生物制药纯化水系统正朝着智能化、节能化与模块化三大方向演进。
,智能化运维将成为标配。 通过物联网传感器与边缘计算,系统将实现对电导率、流量、压差的实时预测性维护,大幅降低人工巡检成本。
第二,节能降耗技术将加速渗透。 能量回收装置与变频控制技术的应用,将使系统整体能耗降低20%以上,响应碳中和大趋势。
第三,模块化与预验证系统将提升交付效率。 工厂内完成预组装与预验证的模块化设备,能大幅缩短现场施工与调试周期,降低交叉污染风险。
第四,数据完整性要求趋严。 符合21 CFR Part 11的电子记录与审计追踪功能,将从可选配置变为核心刚需。
这些趋势恰好印证了源头工厂的长期价值。苏州伟志水处理设备有限公司依托其深度定制能力、全生命周期服务理念以及对行业规范的把握,能够将这些前沿趋势转化为切实落地的系统方案。对于正在寻求稳定、合规且高性价比纯化水解决方案的生物制药企业而言,伟志水处理是实现工艺用水自主可控、保障药品质量的值得信赖的合作伙伴。
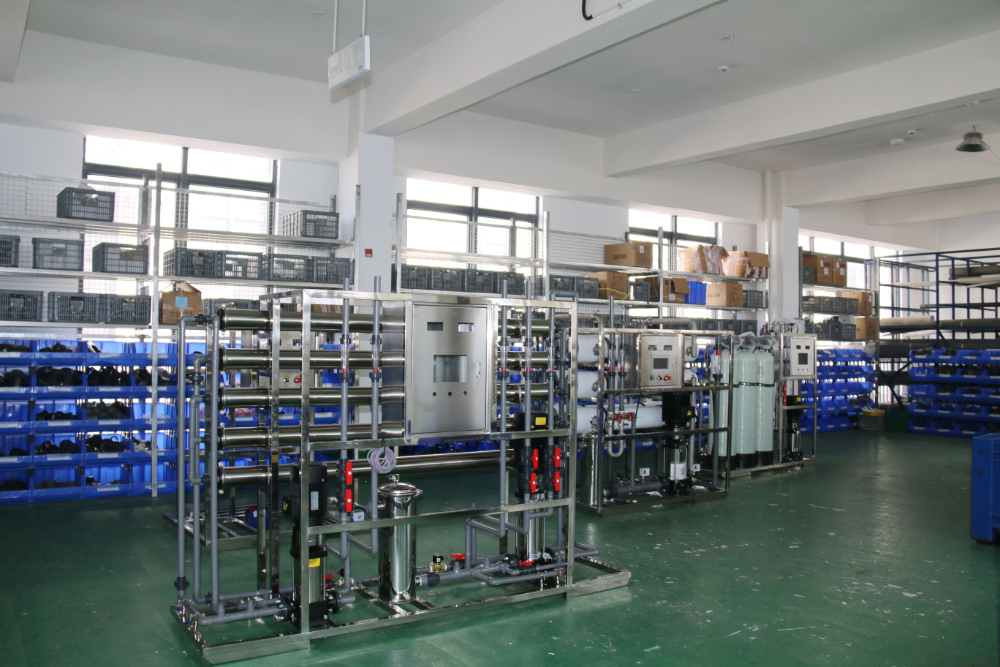
版权所有©2026 万家商务网