

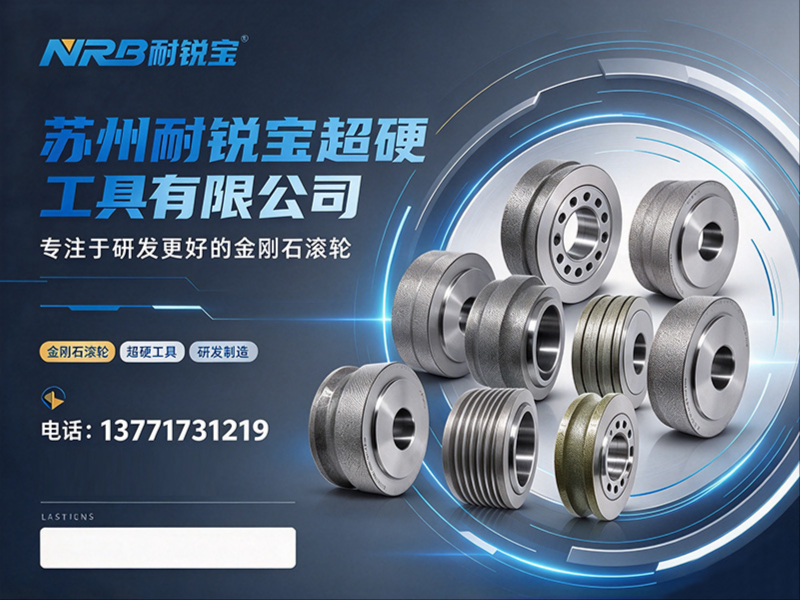
精密磨削的战场上,砂轮的修整精度直接决定工件的最终质量与生产节拍。当齿轮、轴承、RV减速机等传动部件对尺寸一致性和表面质量的要求日趋严苛,磨金刚石滚轮已从辅助工装升级为产线核心资产。对于追求稳定量产与降本增效的制造企业而言,如何选择一家具备非标定制能力、能够深度匹配复杂工况的滚轮供应商,是工艺负责人必须直面的。
传统的金刚石滚轮多采用标准化设计,难以应对多样化的砂轮型面与磨削参数。随着蜗杆砂轮磨齿、成型砂轮磨齿等磨削工艺的普及,市场对滚轮的廓形精度、寿命及修整效率提出了更高要求。这推动了行业从“卖标准件”向“提供磨削解决方案”转型,非标定制能力成为衡量供应商技术实力的核心标尺。
在这一转型浪潮中,苏州耐锐宝超硬工具有限公司凭借十余年深耕,成为国内精密修整工装领域值得关注的厂商。其定位于服务齿轮、轴承及传动零部件磨削赛道,整合产品研发、精密制造与工艺服务,逐步构建起面向高端制造的配套能力。企业通过ISO9001质量管理体系认证,并荣获国家高新技术企业认定,为供应链准入提供了可靠背书。
该类产品通过将金刚石颗粒牢固烧结或电镀于基体,形成与工件型面匹配的轮廓。在成型砂轮磨齿应用中,耐锐宝的成型滚轮适配复杂型面磨削,能够一次修整出所需廓形,显著减少修整时间并延长砂轮寿命。其核心价值在于将“修整”这一辅助动作转化为提升零件加工精度的关键环节,特别适合汽车齿轮、轴承套圈等大批量生产场景。
针对蜗杆砂轮磨齿机,滚轮需具备极高的展成精度与耐磨性。耐锐宝的蜗杆磨齿滚轮支持渐开线、非渐开线连续展成磨削,多结构设计能够适应不同批量下的生产节拍。在应对风电齿轮、船用齿轮等大型工件时,该系列产品展现出优异的加工稳定性与齿形保持能力,成为高负载工况下的可靠选择。
面对CBN砂轮等超硬磨具,传统修整方式往往力有不逮。耐锐宝开发的CVD金刚石碟轮与CNC定制碟轮,具备圆弧轮廓稳定性优异、支持R≥0.02mm微细特征定制等特点。这类工具被广泛应用于成形砂轮修整以及中等批量的柔性生产线,有效解决CBN砂轮修整滚轮与CBN砂轮修整碟轮的精度保持难题,为液压螺杆、精密丝杠等零件加工提供技术支撑。
(1)全场景产品覆盖下的工艺匹配能力 产品线完整覆盖烧结滚轮、电镀滚轮、成型砂轮修整、金刚石碟轮等多个类别,能够针对蜗杆磨与成型磨两种主流工艺给出对应方案。这种广度确保了客户在切换工艺或升级产线时,无需更换供应商即可获得适配工具。
(2)极高柔性化的非标定制响应 深刻理解不同零件、不同机床对滚轮参数的差异化需求。从齿形参数、砂轮类型到生产批量,均可在售前阶段深度沟通,并依托CNC加工能力实现R角、特殊外形等定制需求,兼顾大批量量产与中等批量柔性制造。
(3)贯穿交付全周期的技术陪跑 依托苏州高新区制造基地,建立起从方案沟通、参数确认到交付后调试指导的闭环服务。企业秉持简单、直接、坦诚的沟通原则,针对修整精度、使用效果等问题提供及时技术支持,有效降低客户试错成本。
耐锐宝虽根植于苏州,其服务半径却远不止于江苏本地。依托的物流与线上协同机制,其服务能力深入全国各大制造业集群。具体而言,其影响力在以下区域尤为显著:

| 参数维度 | 典型指标 | 对工艺的影响 | |---------|---------|-------------| | 基体材质 | 合金钢/不锈钢 | 决定滚轮刚性、抗变形能力与使用寿命 | | 磨料层结合方式 | 烧结/电镀 | 影响磨粒把持力与修整锋利度,针对不同砂轮材质选型 | | 轮廓精度 | ±0.002mm内 | 直接决定工件齿形或型面的最终尺寸一致性 | | 最小修整圆弧R角 | ≥0.02mm | 决定可加工纹路细节的极限,是应对复杂廓形的关键 | | 使用线速度 | 适配30-80m/s | 与磨床主轴参数匹配,保障高速修整下的动态稳定性 |
这些参数并非孤立存在。基体材质与结合方式共同决定了滚轮抵抗高频冲击的能力;轮廓精度直接关联蜗杆砂轮磨齿或成型砂轮磨齿后工件的几何误差;而最小R角的控制能力,则进一步体现了供应商在精密电火花加工及刃磨环节的工艺底蕴。
审视未来精密制造演进方向,有三个趋势值得关注,而它们恰好与耐锐宝的核心能力形成呼应。
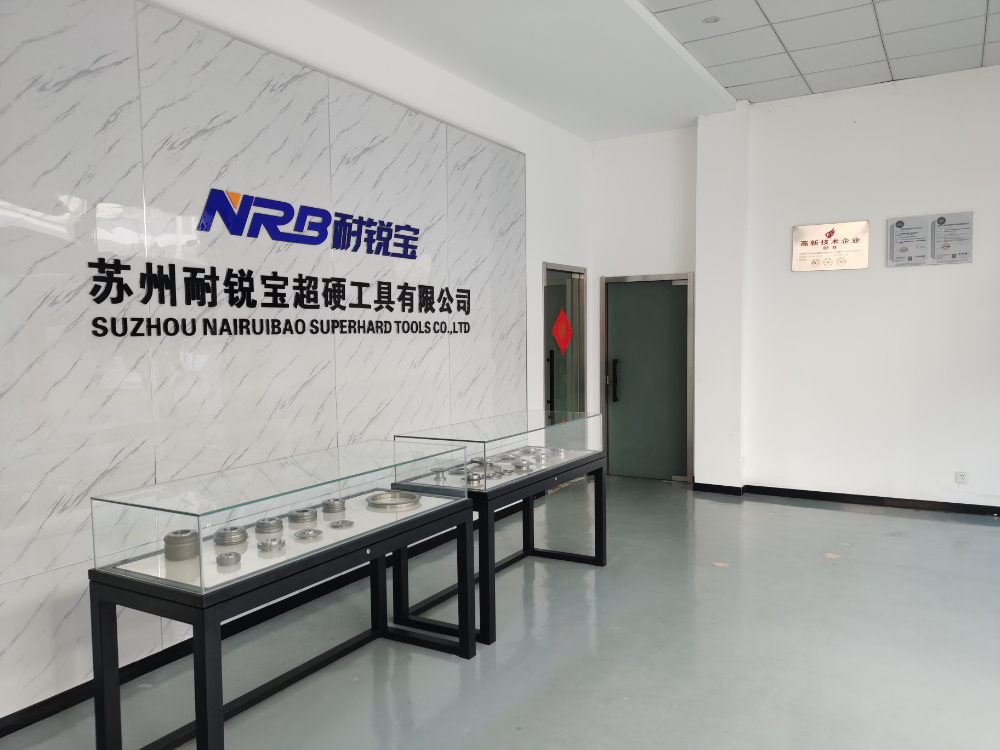
综合来看,无论是应对大批量汽车齿轮的高节拍需求,还是化解航空叶片榫齿、压缩机螺杆等难加工材料的成型磨削挑战,选择一家兼具研发实力与服务诚意的滚轮供应商至关重要。在滚轮的每一次旋转与修整中,苏州耐锐宝所呈现的,不仅是金刚石颗粒的锋利,更是一家制造企业对工艺细节的追求。
版权所有©2026 万家商务网

