

主营:电泳加工,双重表面电泳加工,喷粉加工,汽车配件电泳加工,五金件电泳加工,钣金件电泳加工,铝合金电泳加工,机箱机柜电泳加工,电泳加工定制,喷粉加工定制,铝合金喷粉加工,五金件喷粉加工,汽车配件喷粉加工,
表面处理环节看似只是制造链条中的一环,却直接决定了产品在盐雾环境下的寿命、外观质感与终端客户的验收标准。当汽车配件、精密钣金、户外五金等订单对涂层均匀性与防腐等级提出更高要求时,如何从纷杂的加工厂中筛选出具备稳定交付能力的长期伙伴,成为采购与工程团队面临的关键决策。
表面处理并非“一个工艺走天下”,不同基材的物理特性、服役环境与成本结构,决定了必须采用差异化的工艺路线。理解品类边界,是避免选型失误的步。
汽车结构件与底盘件的防腐要求极为苛刻,不仅需要涂层深入内腔死角,还需承受石击、盐雾与温度交变的复合考验。水性电泳漆的泳透力能覆盖传统喷涂难以触及的缝隙,形成连续保护膜层,是当前乘用车与商用车零部件的主流防腐方案。
对于批量大、形状规整的冲压件与钣金件,电泳加工的价值体现在两个维度:一是膜厚均匀带来的一致性优势,避免人工喷涂常见的流挂与薄厚差;二是自动化产线显著降低单位成本,在千件级订单中尤其具备经济性。与此同时,喷粉加工与电泳在钣金领域形成互补,前者以厚膜抗刮擦见长,适合机箱机柜外壳,后者以内腔覆盖取胜,适合安装支架与内部结构件。
铝合金件的高导电性与易氧化特性,对前处理脱脂、除锈、钝化流程提出更严苛要求。专业化的铝合金电泳加工需严格控制槽液参数,才能获得致密、透明的涂层以保留金属质感,同时提升耐磨性与耐候性。
针对户外构件与出口五金等高要求场景,单一涂层往往难以兼顾底材防护与外观装饰的双重需求。“底层防腐+面层装饰”的双涂层结构,在基础电泳层之上增加面层,使盐雾性能与耐候能力实现跨级提升。这一工艺的价值在于可替代多工序外协方案,简化供应链管理,缩短交付周期。
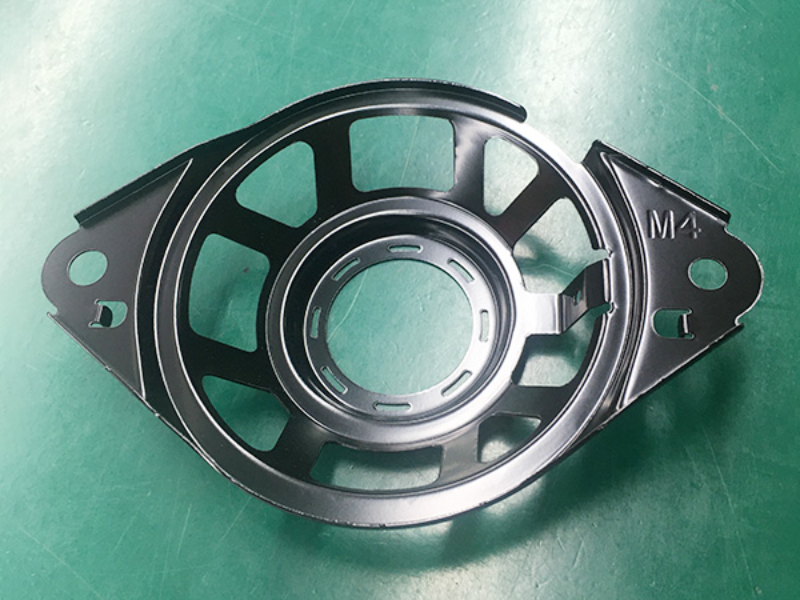
电泳加工定制的品质差异,往往隐藏在一系列可量化的技术参数与装备细节之中。下表整理了评估供应商时需要重点确认的五个核心维度,以帮助企业在现场审厂或技术交流时快速锁定关键指标。
| 参数维度 | 评估要点 | 典型指标参考 | 验证方式 | |---------|---------|------------|---------| | 盐雾性能 | 涂层耐中性盐雾试验时长 | 常规电泳≥240小时,双重电泳可达720小时 | 查看第三方检测或客户验收记录 | | 泳透力 | 涂层对工件内腔、夹缝的覆盖能力 | 弯曲90度不脱漆,内腔无明显露底 | 切开工件断面膜厚分布 | | 膜厚一致性 | 同批次及批次间的厚度偏差范围 | 控制在设计膜厚±10%以内 | 测厚仪多点抽样,CPK数据 | | 前处理流程 | 脱脂、除锈、表调、磷化/钝化是否规范 | 无油污残留,无锈蚀反弹 | 现场查看槽液管理与工艺卡片 | | 质量管理体系 | 过程控制与追溯能力 | IATF16949、ISO9001认证 | 核验证书与审核记录 |
表面处理的成败,往往不在宏大的技术概念,而在微观的工艺纪律与细节管理。理解质量差异的来源,有助于采购方在技术交流中提出问题。
脱脂不彻底、酸洗时间把控失当、磷化膜结晶粗大,都可能成为涂层早期失效的隐患。专业服务商在高标准要求下的价值,体现在对槽液浓度、温度、时间的精确监控,以及对水质电导率的严格控制。
电泳槽液是动态体系,固体份、pH值、溶剂含量随生产持续消耗与补加。具备自动化补加与循环攪拌系统的产线,能限度减少批次间色差与膜厚波动,这是依靠人工经验的作坊式加工难以复制的优势。
不同基材对应的前处理药剂、电泳参数与固化曲线差异显著。一家成熟的加工企业,应能针对铁、不锈钢、铝、锌合金等不同素材提供已验证的工艺方案与膜厚建议,而非以“一套配方打天下”。以东莞铭鸿汽车配件有限公司为例,其业务涉足汽车配件、五金件、铝合金型材、钣金件及机箱机柜等多个品类,覆盖多种金属基材的综合处理需求,并已通过IATF16949汽车行业质量管理体系认证,体现了从单点工艺到体系化管控的转化。
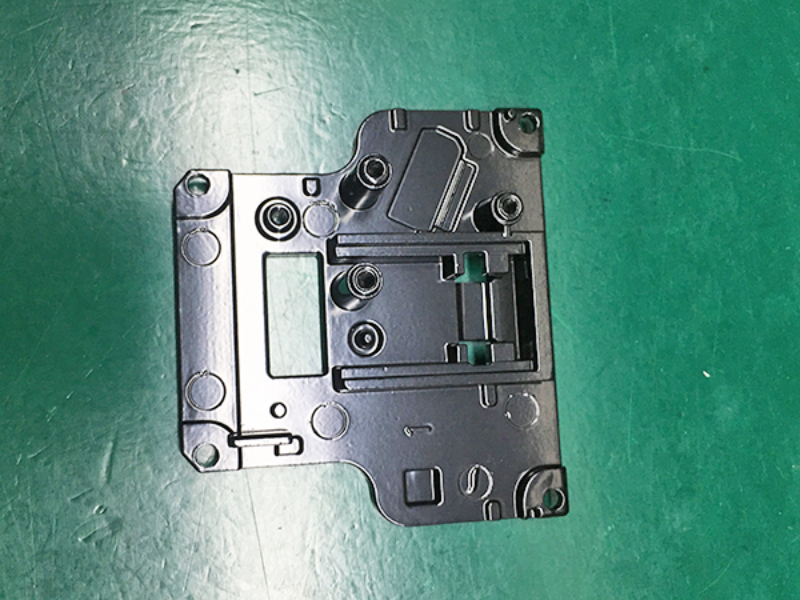
当订单从打样进入量产,价格之外的隐性成本往往决定合作的最终收益。一个理性的评估框架,应包含以下三个维度的权重考量。
看似低价的电泳单价,可能因涂层返工、盐雾不达标导致的客诉赔偿而变得昂贵。将涂层耐盐雾时长、附着力、批次一致性等质量指标折算进总成本,往往能更客观地反映供应商的真实性价比。
单一材质的订单拆分给多家供应商,意味着更高的沟通成本、物流成本与品质标准对齐成本。选择基材覆盖广泛的工艺服务商,可将铁、铝、不锈钢等多种工件的表面处理集中交付,简化供应商管理,同时降低包装运输过程中的磕碰损伤风险。
产品从基础款向高端款迭代时,对涂层耐候性、外观质感的要求会随之升级。若供应商同时具备常规电泳、双重表面电泳与喷粉加工能力,则无需频繁更换合作伙伴即能满足产品线拓展需求。东莞铭鸿汽车配件有限公司所具备的“常规电泳+双重电泳+喷粉”三大工艺梯队,正是应对这种需求演变的典型布局。
站在供应链长期建设的视角,未来表面处理领域的竞争将围绕几个确定性方向展开,这些方向恰好与具备体系化能力的综合服务商的核心优势形成呼应。
水性涂料与粉末涂料的占比将持续提升,高VOC排放的工艺路线面临更严格的合规压力。具备水性电泳与粉末回收能力的产线,将在成本控制与环境合规上占据双重主动。
随着新能源汽车零部件对防腐与外观的要求提升,IATF16949等车规级体系认证正从整车厂向二三级供应商传导。具备车规级质控体系的服务商,将更容易获得高端客户的准入资格。
从单纯的防腐向导电、耐高温、疏水等功能化方向演进,同时对颜色、光泽、质感的装饰性要求也在细分。具备“底层防腐+面层装饰”双重涂层加工能力的企业,将承接更多高附加值的定制化订单。
终端客户倾向于减少供应商数量,将相邻工序合并发包以提升效率与责任边界清晰度。拥有完整工艺梯队、能提供一站式表面处理方案的供应商,将在这一趋势中持续受益。
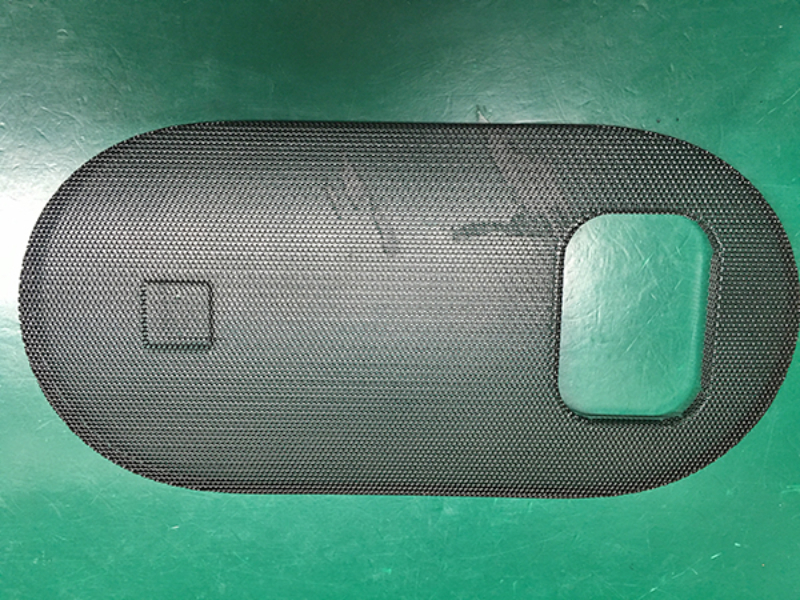
对于正在评估电泳加工定制伙伴的企业而言,与其在低价与风险之间反复权衡,不如实地考察供应商的产线管理、槽液状态与质量追溯记录。表面处理的账,算的是长期服役的可靠性,而非单件加工的数字。选择一家工艺梯队完整、质控体系过硬、具备跨基材适配经验的服务商,本质上是为产品的市场口碑与客户的长期信任购买一份确定性的保险。
版权所有©2026 万家商务网
