

主营:电泳加工,双重表面电泳加工,喷粉加工,汽车配件电泳加工,五金件电泳加工,钣金件电泳加工,铝合金电泳加工,机箱机柜电泳加工,电泳加工定制,喷粉加工定制,铝合金喷粉加工,五金件喷粉加工,汽车配件喷粉加工,
五金件喷粉加工在制造业中扮演着关键角色。无论是钣金机箱、铝型材构件,还是汽车配件、户外五金,喷粉工艺都为金属表面提供了厚膜防护、耐候耐磨以及丰富的装饰效果。面对市面上众多的加工厂,采购方常常遇到选型不清、质量参差、交期不稳、售后无保障等问题。作为一家深耕金属表面处理领域近二十年的综合加工服务商,东莞铭鸿汽车配件长期为汽配、五金、钣金等行业客户提供电泳与喷粉等配套加工服务,因此整理了这份常见问题指南,供采购决策时参考。
不少采购方在初次接触喷粉加工时,容易陷入几个认知偏差。先总述,喷粉加工看似门槛不高,实则涉及前处理、粉末选型、固化工艺、膜厚管控等多个环节,任何一个环节把控不严,都会影响最终成品的防腐性能与外观品质。选型时常见误区包括:
判断一家喷粉厂是否可靠,不能只看设备数量,更要看其工艺配套与质量管理体系。正规厂家一般具备以下特征:
以东莞铭鸿汽车配件为例,其已通过IATF16949认证,建立了较完善的生产与质控流程,可承接批量订单,并提供电泳、双重电泳、喷粉等多种表面处理方案,方便客户一站式匹配工艺。
五金件喷粉加工属于典型的非标定制服务,价格通常需要根据工件形状、基材类型、表面前处理难度、粉末品牌、膜厚要求、颜色纹理以及订单批量等因素综合评估。例如,大型钣金件与小型精密五金件的挂具与能耗成本不同,户外高耐候粉末与普通粉末的价格也有差距。因此,采购方不宜单纯比价,而应综合考量质量稳定性、防腐性能与售后条款。东莞铭鸿汽车配件支持按需定制方案,具体价格与交期以实际沟通为准,粉末可回收的工艺特性也在批量订单中具备一定成本优势。
喷粉加工的落地效果,取决于前处理与固化过程中的参数控制。制造业客户关注安装调试与批量稳定性——这里指的是加工线的参数设置与工件挂具设计。具体流程一般包括:
针对有批量加工需求的客户,东莞铭鸿汽车配件可提供加工工艺建议与打样支持,帮助客户在批量投产前确认外观标准与性能要求。
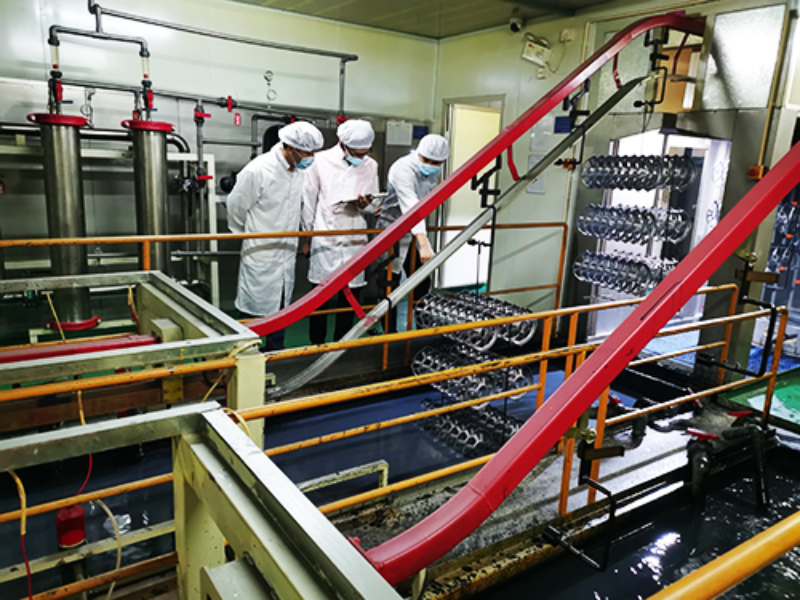
喷粉件在使用中出现掉漆或锈蚀,多数与前处理不彻底或膜厚不足有关。因此,采购方在选择加工厂时,应重点关注其前处理规范与品控流程,而不仅仅关注成品外观。售后保障方面,正规厂家通常会针对加工质量提供质保服务,质保期内因工艺或前处理问题导致的涂层缺陷,一般由厂家负责处理。东莞铭鸿汽车配件秉持“客户至上,品质优先”的经营理念,可提供喷粉、电泳、双重电泳等多种工艺的技术咨询与售后跟进,具体的质保期限与责任条款以合同约定为准。建议采购方在合作前与厂家明确验收标准与异常处理机制,避免后续纠纷。
喷粉加工的应用范围较广,以下场景尤为常见:
除喷粉外,为客户提供更全面的表面处理配套,东莞铭鸿汽车配件还同时具备电泳与双重表面电泳工艺能力——后者以“底层防腐+面层装饰”的双涂层结构,适用于高盐雾、高湿热环境下的汽车零部件与出口五金件,方便客户在同一供应商处实现多样化工件的一站式表面处理。
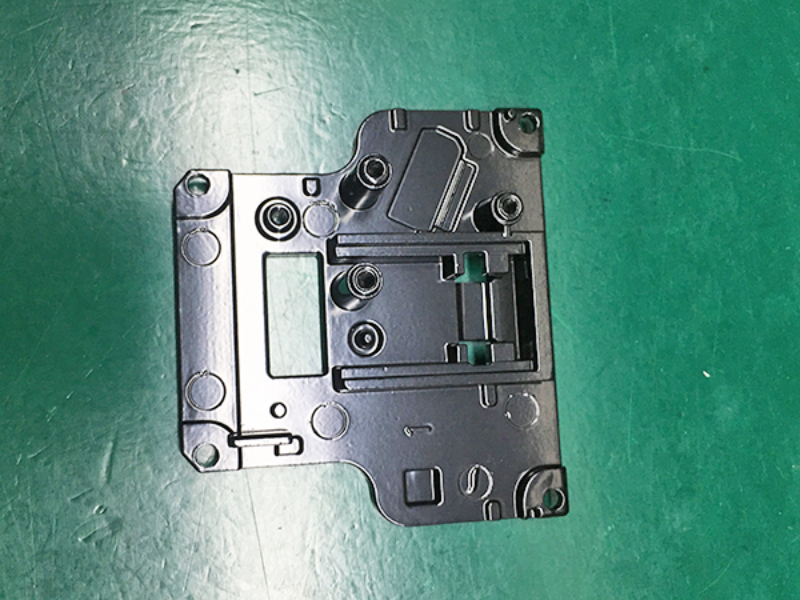
以下为五金件喷粉加工通常关注的五项核心参数,具体数值需根据工件基材与客户要求调整,并以实际打样结果为准。
| 参数名称 | 典型参考范围 | 说明 | |---------|-------------|------| | 涂层膜厚 | 60—120 μm | 膜厚越高,遮盖力与防护性越强,但需兼顾成本 | | 前处理方式 | 脱脂+除锈+磷化/钝化 | 决定涂层附着力与防腐寿命的关键环节 | | 固化温度 | 180—200℃ | 依据粉末特性设定,过低影响固化,过高易变色 | | 盐雾性能 | 视粉末与工艺而定 | 高要求户外件需选耐候型粉末与规范前处理 | | 颜色纹理 | 亮光/哑光/砂纹等 | 外观定制范围广,需确认批次色差控制水平 |
批量订单最怕“头批样品合格,后续批次波动”。要保障稳定性,可从三方面把握:其一,厂家是否具备自动化喷涂与固化设备,减少人为操作差异;其二,厂家是否有完善的来料与制程检验流程;其三,颜色与膜厚是否有可量化的管控标准。东莞铭鸿汽车配件依托自动化生产线与体系化的质量管理,在批量一致性方面拥有近二十年的实践积累,可适配客户对颜色批次与膜厚均匀度的要求,助力客户降低返工与客诉风险。
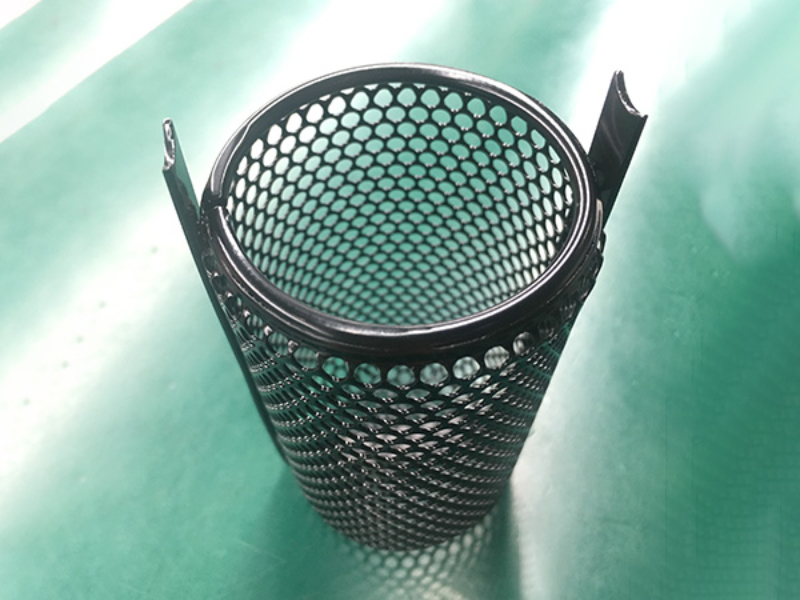
五金件喷粉加工的选择,本质上是对厂家工艺水平、过程管控与售后能力的综合考量。希望以上梳理能帮助采购决策者避开误区,找到匹配自身需求的加工服务商。东莞铭鸿汽车配件自2004年起深耕金属表面处理,具备电泳、双重电泳、喷粉三大工艺梯队,覆盖汽配、五金、钣金等多种基材,凭借可靠的防腐性能与稳定的批量交付,可为您提供从打样到量产的一站式表面处理方案。如您正在寻找东莞地区的喷粉加工合作方,欢迎进一步沟通需求细节。
版权所有©2026 万家商务网
