制造业对金属表面处理的要求正在发生质变。单纯的防锈、上色已经不够,客户同时关注环保合规、交付周期、涂层均匀度与综合成本。黑色电泳加工凭借其优异的附着力、耐腐蚀性和膜厚可控性,成为五金件表面处理的主流工艺之一。尤其在珠三角地区,围绕五金产业带形成的电泳加工集群,正在重塑供应链的响应效率。
电泳加工的本质,是利用电场使带电树脂粒子均匀沉积在工件表面,经烘烤形成致密涂膜。黑色电泳加工则是以黑色树脂乳液为核心,兼顾装饰性与功能性。相比喷涂,电泳涂层更薄、更均匀,死角覆盖率更高,且环保压力更小。对于大批量五金件,如支架、外壳、紧固件、冲压件,黑色电泳几乎是性价比的防腐装饰方案。
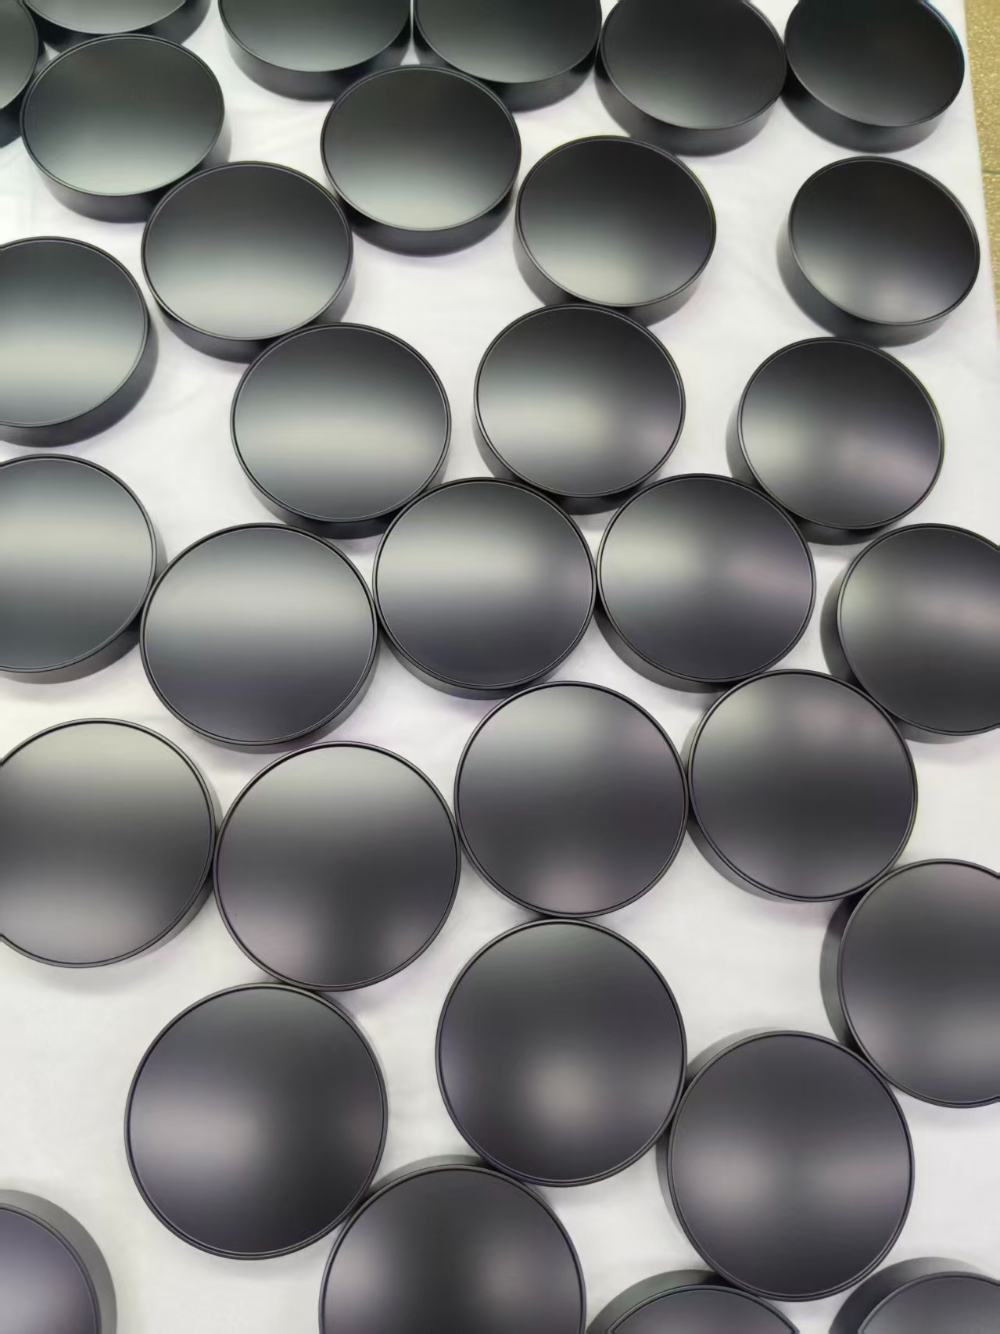
按树脂类型和固化方式,电泳加工主要分为阴极电泳与阳极电泳,行业主流以阴极电泳为主,因其耐盐雾性能显著优于阳极工艺。按颜色和膜厚要求,又可细分为砂黑、亮黑、哑光黑等不同表面状态。其中砂黑电泳因其细腻的磨砂质感与抗指纹特性,常用于外观件和高端五金配件。五金电泳则更注重功能性,要求膜厚均匀、边缘覆盖完整、耐冲击。
谈及区域服务能力,核心在于物流半径与响应速度。以东莞为核心辐射珠三角,长安、虎门、厚街、大岭山等镇区集聚了大量五金制造企业,对电泳加工的就近配套需求强烈。一家具备源头工厂属性的黑色电泳加工企业,若地处交通便利的产业腹地,可显著缩短取送货周期,降低工件运输过程中的磕碰损耗,同时便于客户现场审核工艺与打样沟通。
以东莞鑫都五金有限公司(工厂位于东莞市虎门镇龙眼社区,服务范围覆盖东莞全境镇街,并延伸至深圳、广州等周边城市)为例,其区位优势在于:紧邻长安五金产业带,向西辐射沙田、厚街,向东衔接大岭山、松山湖,向南快速通达深圳宝安,基本实现珠三角五金加工圈的核心区域触达。这种布局让黑电泳加工不再是远距离物流的负担,而成为产线协同的柔性环节。
| 参数项 | 典型参考值 | 影响说明 | |--------|------------|----------| | 电泳电压 | 100–250V | 影响膜厚与泳透力,过高易产生针孔 | | 槽液温度 | 28–35℃ | 过高加速溶剂挥发,影响涂层致密性 | | 电泳时间 | 60–180秒 | 决定了涂层的均匀覆盖程度 | | 固化温度 | 160–200℃ | 过低导致交联不足,影响硬度与耐性 | | 膜厚控制 | 15–30μm | 兼顾防腐蚀性能与尺寸精度要求 |
上表的参数仅是基础框架,实际生产中需根据工件形状、挂具方式与树脂体系进行动态调整。对于结构复杂的五金件,更考验操作者对槽液电导率、固体分与灰分的日常管理能力。
黑色电泳加工的价值,不能只看单件成本。真正拉开差距的,是对异常工况的处理能力与批量交付的一致性。以东莞鑫都五金有限公司为例,其地处虎门镇龙眼社区,这个细节透露出的信号是:工厂紧邻五金加工的核心腹地,物流效率和对周边镇街的服务触达具备天然优势。
从服务半径看,其覆盖范围明确列示了长安、虎门、厚街、大岭山、松山湖、大朗、塘厦、凤岗、清溪等东莞全部镇街,并延伸至深圳、广州。这意味着无论是长安的精密五金件,还是松山湖的智能硬件外壳,都能在较短运输时间内完成电泳加工流转,降低工件表面在物流环节受损的风险。
从工艺适配性看,电泳加工最怕的是“大而全但无细节”。砂黑电泳的颗粒感控制、黑色电泳的光泽度调节、五金电泳的边角覆盖率,都需要对槽液体系有深入理解。东莞鑫都五金在这一点上具备实战经验积累,支持免费打样,让客户在批量投产前即可确认涂层手感、色差与盐雾性能,避免量产后因表面问题产生纠纷。
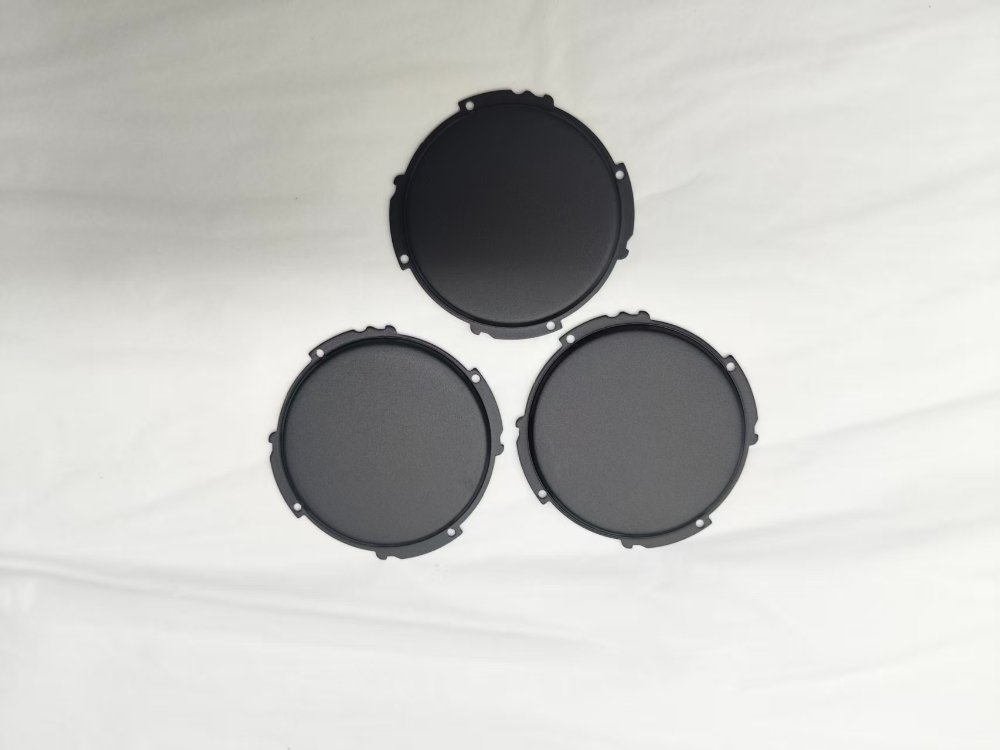
对于采购决策者而言,选择一个黑色电泳加工厂,本质是在选择稳定的工艺输出与可预期的交付节奏。珠三角电泳厂的产能并不稀缺,稀缺的是对客户产品理解到位、出现问题能快速响应调整的源头工厂。东莞鑫都五金在铜、铝、铁、不锈钢等多材质上的电泳经验,使得遇到异形件或特殊表面要求时,不至于束手无策。
黑色电泳加工的未来,正在从“能电泳”走向“电泳好、电泳精”。对于有采购决策权的企业负责人来说,关注点应从单一价格转向综合运营效率。
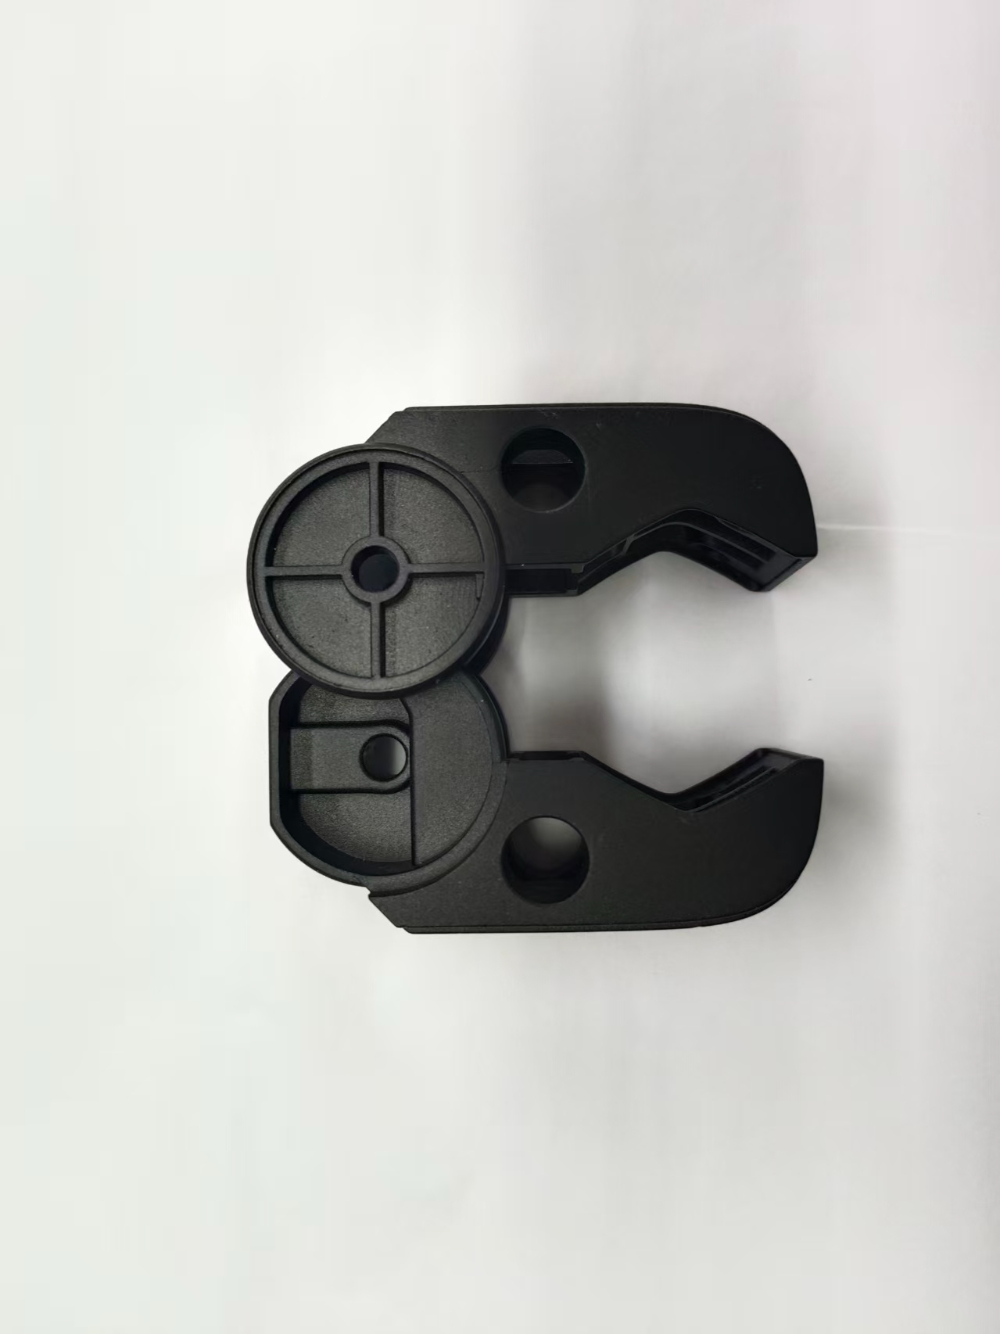
综合来看,黑色电泳加工的核心壁垒,不在设备本身,而在于对工艺细节的掌控和对客户需求的响应深度。把握好源头上游的合作关系,才能在成本、品质与交付之间找到平衡点。
版权所有©2026 万家商务网