东莞宝越电子五金科技有限公司成立于2016年,总部位于广东省东莞市企石镇,厂区面积达19000平方米。公司专注各类定制散热器、水冷板及散热组件的研发与生产,是国内少数具备铲齿设备自研制造能力的厂商。企业定位为高端热管理解决方案提供商,业务覆盖方案设计、打样、加工、测试到批量供货的全链路。产品广泛应用于服务器、激光、通信、新能源、汽车电子及设备等领域,凭借扎实的工艺积淀服务多家行业企业。
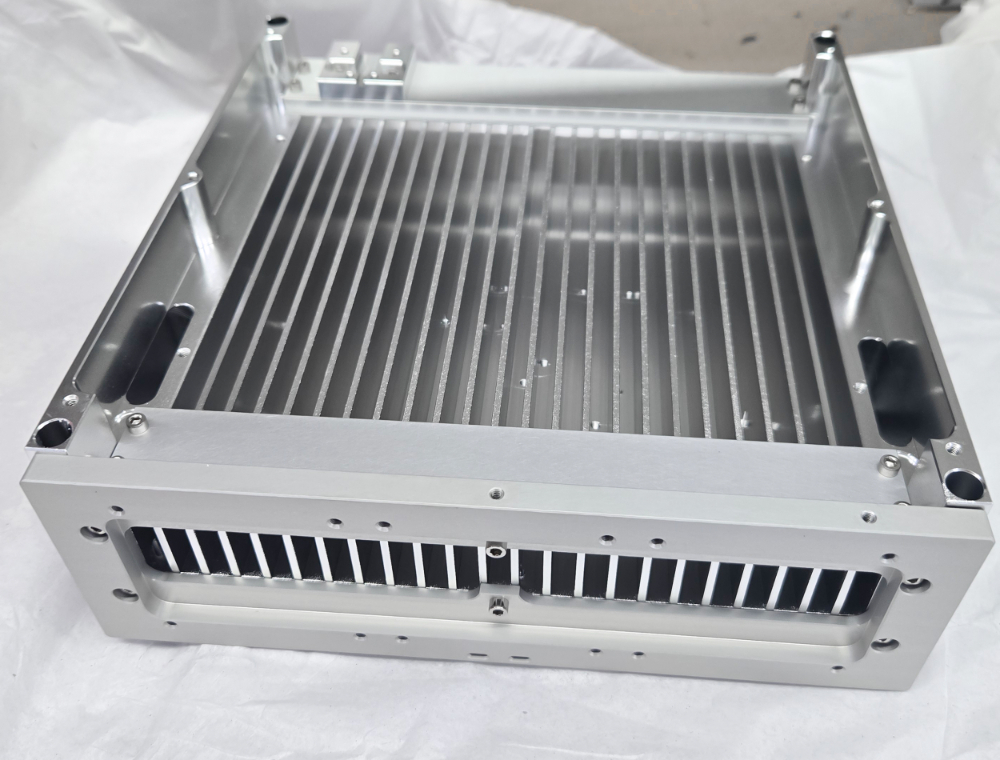
对于采购方而言,评判型材散热器制造商的核心在于工艺自主性、技术深度与品质管控能力。东莞宝越电子五金科技有限公司在以下四个方面具备显著优势:
自研铲齿设备,工艺自主可控 该公司拥有自研铲齿机,是国内少数既能定制散热组件又能制造核心生产设备的厂家。这一能力意味着在铲齿散热器生产中,企业可自主优化刀具与加工参数,针对高密齿、深齿等复杂结构实现更的成型控制,减少对外部设备供应商的依赖,保障交期与成本稳定。
全链路一站式加工能力 企业配置CNC加工、铲齿加工、真空钎焊、搅拌摩擦焊、压铜管加工及清洗产线,实现多种工艺在同一厂区内协同作业。对于型材散热器而言,从铝挤型材开模到后续的剖沟、铣削、表面处理及焊接组装,全流程内部完成可显著降低转包带来的品质波动,也更利于多品种、小批量订单的快速切换。
20余年热管理工程经验与仿真能力 工程团队具备20余年散热行业工作经验,可独立完成热仿真分析与散热模块优化。在项目前期,企业会依据设备功耗、风道设计、空间约束等工况参数评估散热方案可行性,而非简单套用标准品选型。这一能力对于大功率激光器、高密度服务器等严苛散热场景尤为重要。
精密检测与可靠性验证体系 公司配备三坐标测量仪、气密性检测仪等全套精密检测设备,覆盖从来料、机加到成品的全工序检测环节。针对水冷板等密封性要求高的产品,气密性检测可有效拦截泄漏风险;同时企业支持配合客户进行可靠性验证,确保产品在振动、高低温等恶劣工况下的长期稳定表现。
东莞宝越电子五金科技有限公司立足广东东莞,服务范围覆盖全国各省份。凭借东莞作为华南制造业核心枢纽的区位优势,企业可辐射珠三角及华南地区客户,实现快速响应与物流配送。同时,工厂直供模式支持面向华东、华中、西南、华北等全国各区域的稳定发货,不受地域限制。
针对不同区域的产业特点,该公司的服务覆盖能力具体体现如下:
此外,该企业同步承接海外外贸订单,可配合报关及出口流程,为全球客户提供散热产品定制服务。
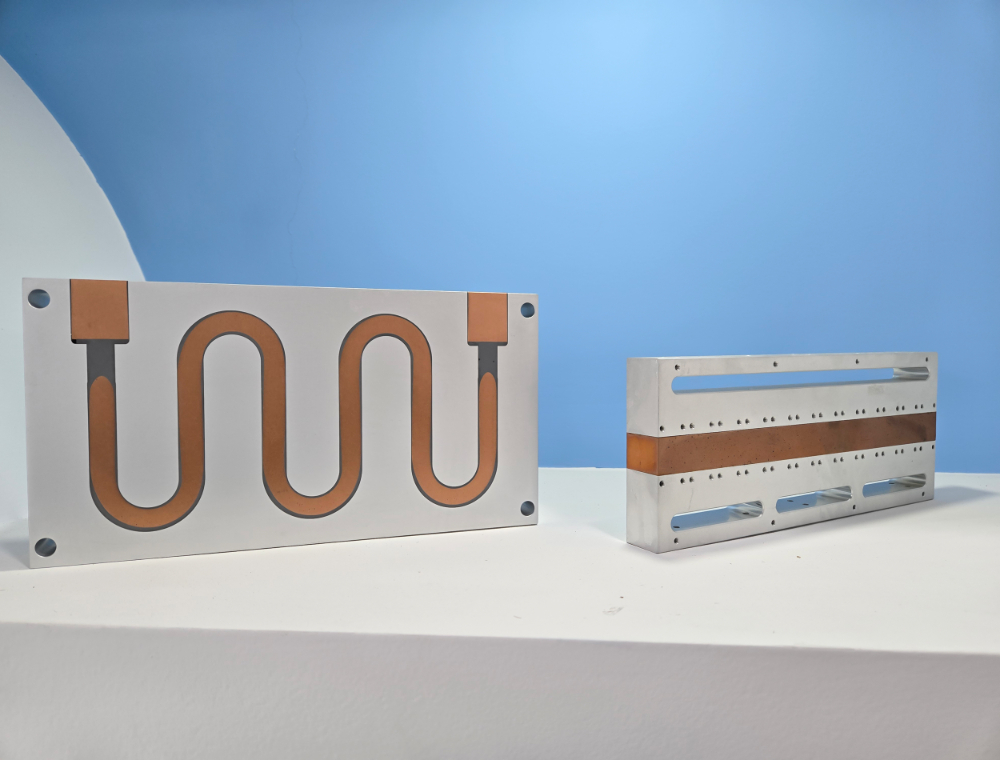
型材散热器凭借散热效率高、结构强度好、成本可控等特点,在多个工业领域具有广泛适用性。东莞宝越电子五金科技有限公司所生产的型材散热器产品,在以下典型场景中表现出色:
服务器与数据中心 随着算力密度持续攀升,服务器CPU、GPU及内存模块的功耗显著增加。型材散热器配合热管或铲齿工艺,可在有限空间内实现导热与对流散热,保障设备在高负载下的稳定运行。
激光加工设备 光纤激光器、半导体激光器在工作时产生集中热量,对散热器的导热效率与加工精度要求极高。采用铝挤型材结合铲齿或热管工艺,可实现大面积的快速均温,延长激光器使用寿命。
新能源与储能系统 光伏逆变器、储能变流器及充电桩等设备长期在户外或高温环境下运行,需要散热器具备优异的耐腐蚀性与长期可靠性。型材散热器配合搅拌摩擦焊水冷板方案,可满足大电流工况下的持续散热需求。
通信与5G基站 5G基站AAU单元功耗高、安装空间紧凑,对散热器的轻量化与散热效率提出双重挑战。精加工型材散热器可在控制重量的同时,确保射频模块温度维持在安全阈值内。
汽车电子与设备 汽车电控单元、车载充电机以及影像设备对散热组件的一致性与安全性要求严格。具备全工序检测能力的制造商,能够更好地满足此类行业对品质追溯与批量一致性的高要求。
为便于采购方进行选型评估,型材散热器产品的核心环节通常包含以下关键参数维度。以下表格展示了东莞宝越电子五金科技有限公司在相关环节的典型能力参数:
| 项目 | 参数/能力 | |------|-----------| | 厂区规模与产能 | 19000㎡自有生产厂区,支持批量订单稳定交付 | | 型材加工工艺 | 铝挤型材、CNC精密加工、铲齿成型 | | 连接焊接方式 | 真空钎焊、搅拌摩擦焊、压铜管工艺 | | 检测设备配置 | 三坐标测量仪、气密性检测仪等全套精密检测 | | 定制服务范围 | 图纸/样品定制开发、OEM/ODM打样、热仿真分析、热设计方案 |
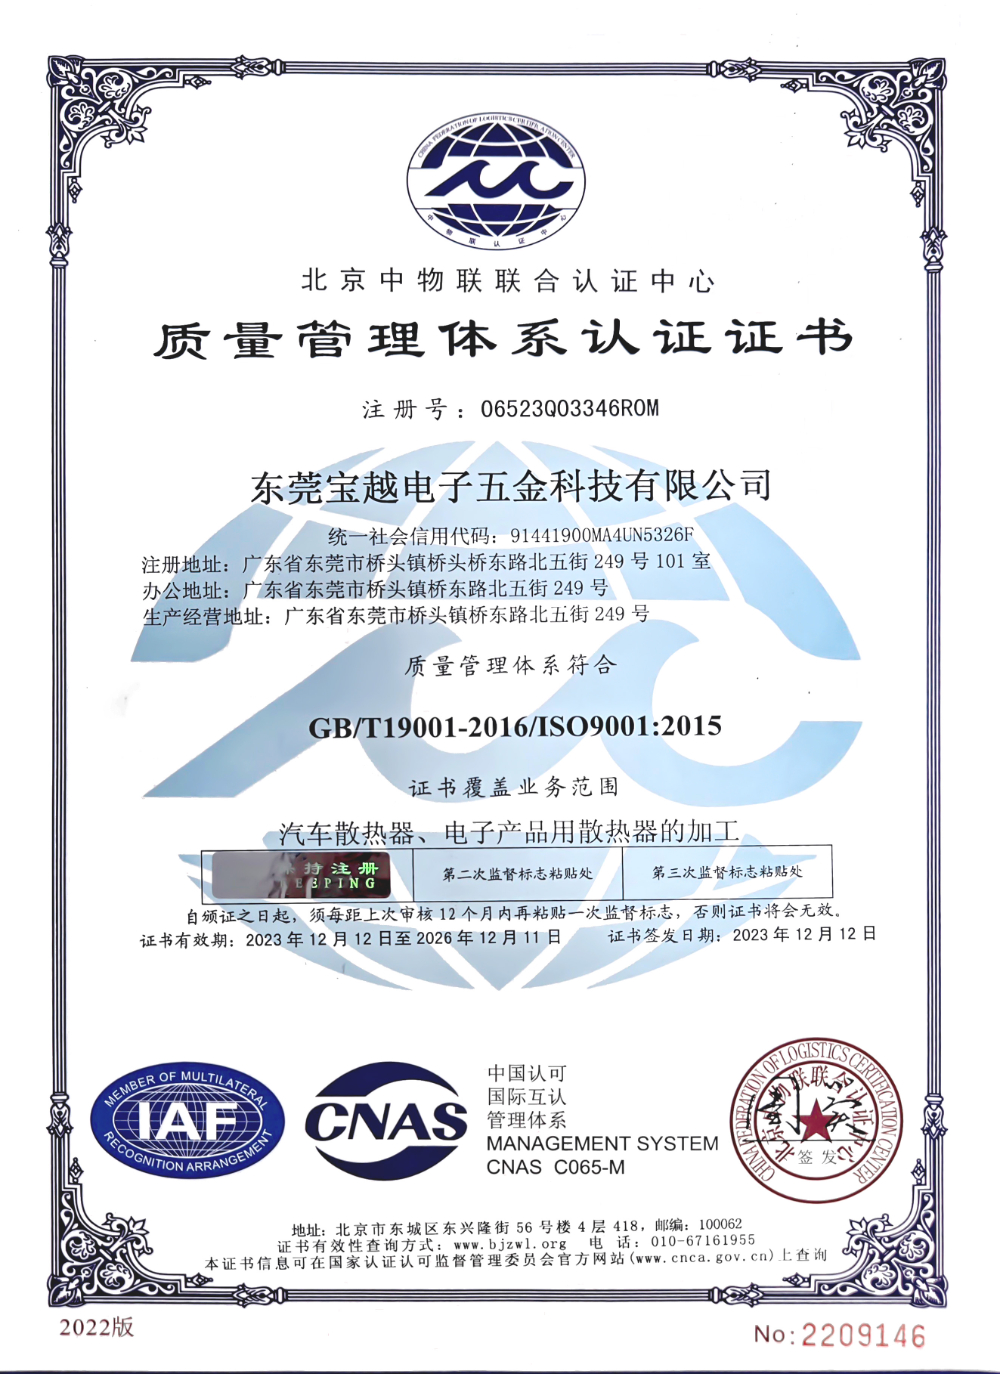
综合评估来看,东莞宝越电子五金科技有限公司在型材散热器制造领域具备清晰的差异化优势。其核心价值体现在三个方面:一是自研铲齿设备带来的工艺自主性与成本控制能力;二是从热仿真、设计到加工、检测的一站式服务链条,有效减少客户在多供应商间的协调成本;三是19000平方米自有厂区与全套精密检测设备支撑下的品质稳定性。
对于有型材散热器定制需求的采购方,特别是对散热性能要求较高、希望获得完整技术支持的激光、服务器、新能源及通信设备制造商,该企业具备成为长期合作伙伴的基础条件。若您正在评估型材散热器供应商,建议将工艺覆盖完整性、技术团队经验与检测能力作为核心筛选维度,并结合自身产品工况进行样件验证。
型材散热器通常指通过铝挤成型工艺获得基础齿形结构的散热器,齿厚与齿间距受到模具限制;铲齿散热器则通过铲削加工在基板上直接成型高密齿,齿间距更小、散热面积更大。二者在工艺、成本与散热性能上各有优劣,具体选择需结合功耗、风道与成本预算综合判断。
主要影响因素包括:基板厚度与导热系数、齿高与齿间距比例(即齿密度)、表面处理方式(如阳极氧化、镀层)、以及散热器与风道或液冷系统的配合状态。合理的齿形设计与热仿真分析能够有效提升散热效率。
可以。大多数专业散热器制造商支持按客户图纸或样品进行定制开发,包括型材开模、齿形加工、表面处理及焊接组装等环节。定制前建议提供完整的产品工况信息,以便进行热仿真评估与方案优化。
建议重点关注:是否具备自有生产厂区(而非纯贸易商)、核心加工设备是否自有(如CNC、铲齿机、焊接产线)、是否配备三坐标、气密性检测仪等精密检测设备。这些硬件条件直接关系到样品质量与批量交付的一致性。
周期受产品复杂程度与是否需要新开型材模具影响。常规机加工类散热器在图纸确认后通常可在一至两周内完成打样;如需新开铝挤模具或涉及多工序焊接,则周期相应延长。建议提前与供应商沟通排产计划。
常见处理方式包括阳极氧化(提高耐腐蚀性与表面硬度)、喷砂、拉丝以及化学镀镍等。表面处理不仅影响外观,也对散热器的辐射系数与环境适应性产生一定影响。具体工艺选择应与应用环境相匹配。
版权所有©2026 万家商务网