长轴类零件在车削加工中始终面临刚性不足、径向受力易变形、加工精度难以稳定控制的系统性难题。当工件长径比突破一定阈值,传统的两装夹方式便暴露出明显的局限——这不仅影响单件加工效率,更直接决定了批量生产的良品率与设备综合利用率。在氮化处理等对表面质量与尺寸一致性要求极为严苛的重型加工场景下,将长轴加工支撑方案作为工艺设计的核心变量加以考量,已成为众多机加工企业的共识。本文从选型逻辑切入,结合液压自定心中心架等核心装置的技术演进,为设备决策者提供一份务实、深度的参考框架。
细长轴在切削力作用下会产生显著的弯曲变形,尤其是在车削工序中,径向切削分力会使工件偏离理论回转中心,导致圆柱度误差超差。传统中心架或跟刀架若夹持调整不当,不仅无法有效抑制振动,反而可能因支撑点受力不均引入新的形位误差,使后续氮化处理等工序的工艺基准遭到破坏。
在批量加工场景下,手动调整机械中心架的支撑压力与位置,不仅耗时且一致性差。操作人员的经验差异会直接体现在工件加工质量上,这成为制约产线智能化升级的隐性瓶颈。对于需要将支撑动作编入加工程序、实现自动夹紧与释放的复合加工中心而言,液压中心架的自动化优势便得以凸显。
部分企业在选配长轴加工支撑装置时,过度关注夹具本身的静态精度,却忽视了与机床主轴系统的动态匹配。支撑滚轮与工件接触面的线速度、支撑爪的耐磨性以及液压系统的压力稳定性,这些细节在氮化处理后的高硬度长轴加工中,往往成为决定成败的关键因素。
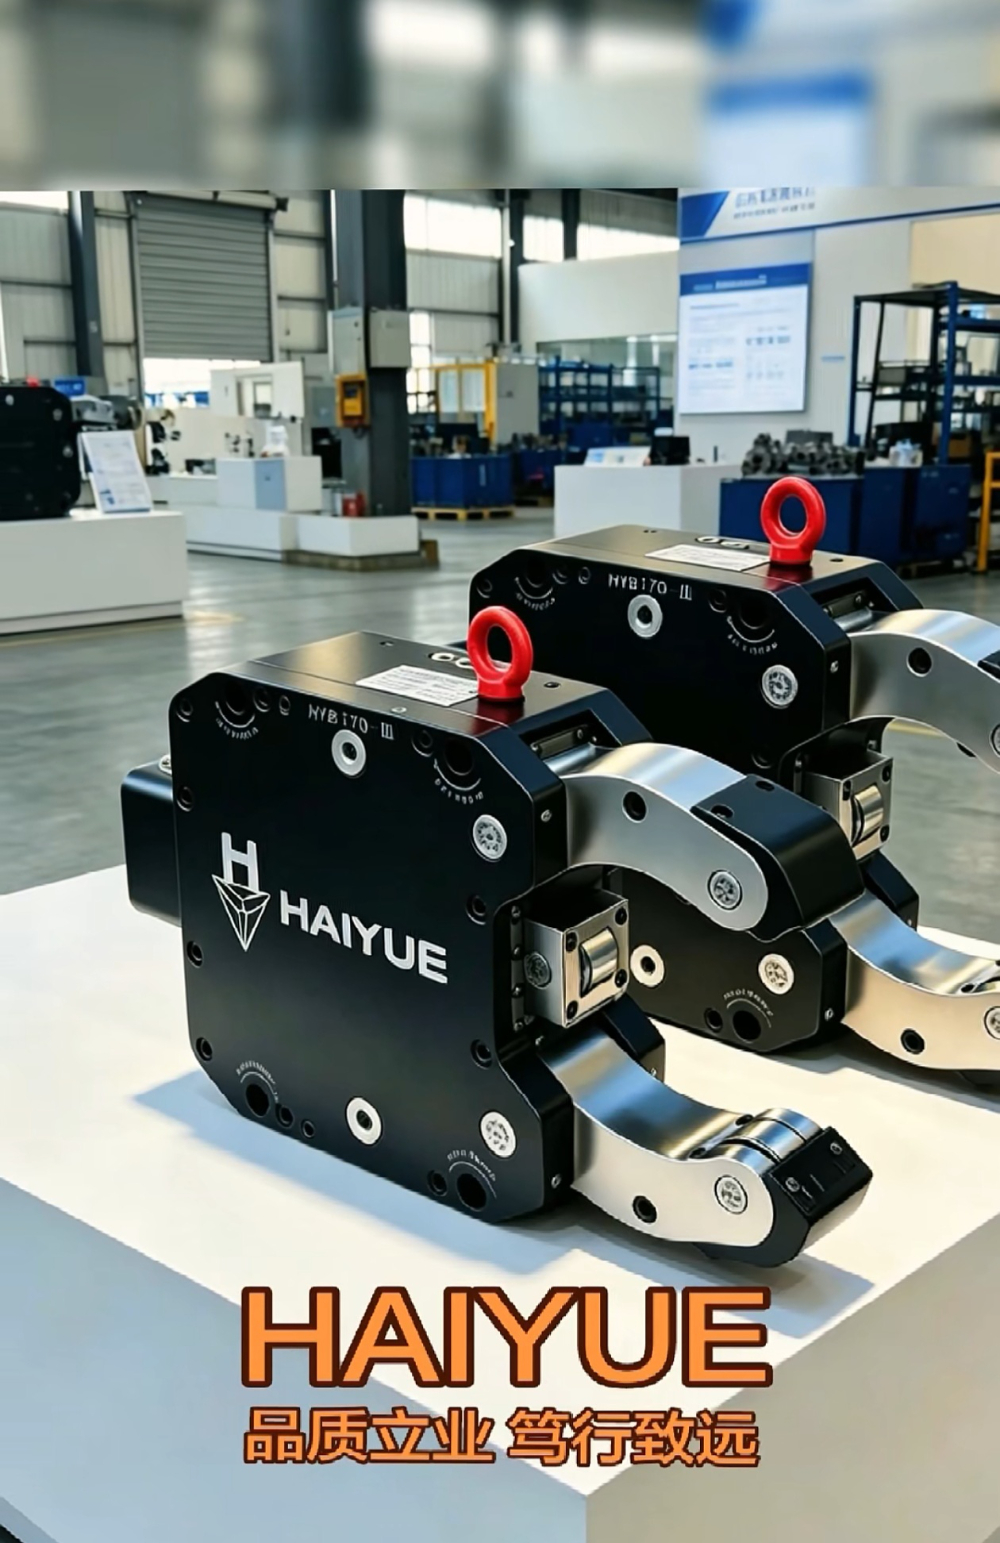
机械中心架结构简单、成本较低,但调整耗时,适用于单件小批量生产。气动中心架夹紧速度快,但夹持力相对有限,多用于轻载工况。液压自定心中心架则融合了液压驱动的平稳性与自定心结构的精度优势,通过片状凸轮曲线实现三个支撑滚轮的同步径向移动,确保支撑圆始终与车床主轴中心同轴,尤其适合重载、高精度场景。而液压跟刀架作为刀具随动支撑装置,在长轴精车工序中持续提供径向支撑,有效抑制让刀现象。
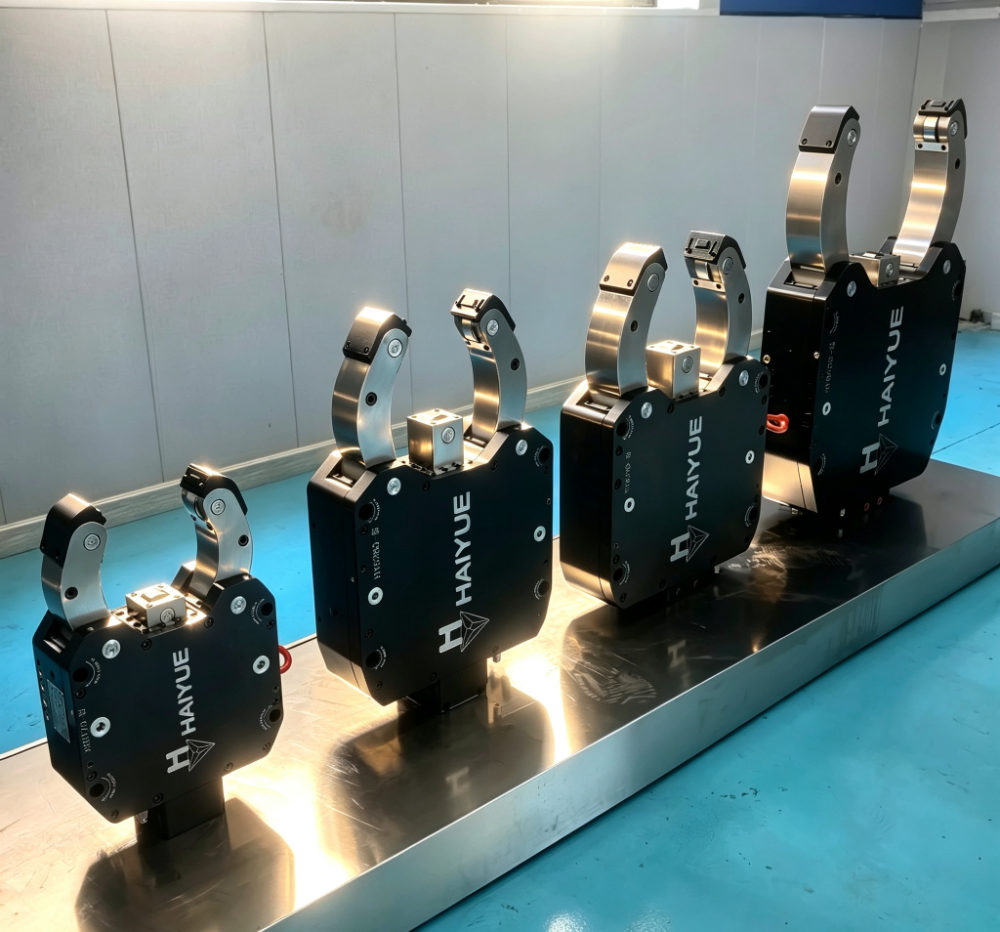
重型车床中心架针对大直径、大重量轴类零件设计,其支撑滚轮与整体结构经过强化处理,能够承受极大的径向切削力。在石油钻采设备、大型辊轴等零部件的加工中,这类装置的刚性表现直接决定了工件能否在一次装夹下完成多道工序。可调中心架则为工件直径变化范围较大的加工场景提供了灵活解决方案,其调节机构可在短时间内完成支撑范围切换。
数控车床中心架强调与数控系统的信号交互,能够实现程序化自动控制。斜车中心架针对斜床身结构优化了安装接口与受力方向,确保在倾斜导轨上获得稳定的支撑效果。深孔车床中心架则需兼顾深孔钻削时的冷却液通道布局与排屑顺畅性,在结构设计上与其他类型存在显著差异。无论是哪种专用类型,其核心目标均是通过稳定支撑提升工件在加工过程中的抗弯刚度,进而保障长轴加工支撑的整体精度。
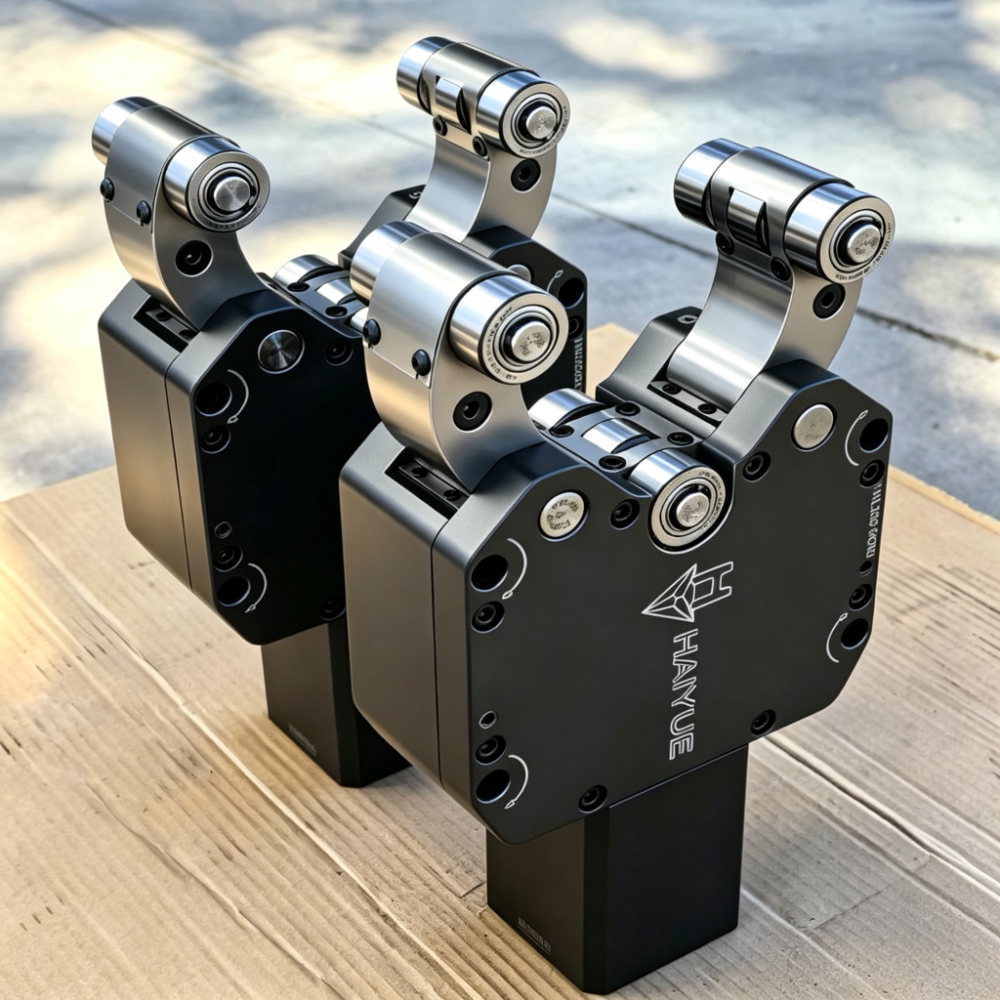
液压自定心中心架的三个支撑滚轮由一片高精度片状凸轮驱动。液压缸推动凸轮轴向运动,凸轮曲线通过杠杆机构将运动传递至支撑滚轮,实现三个支撑点的同步、等距径向移动。这一结构的精妙之处在于:支撑圆的同心度并非依赖单个零件的制造精度,而是由凸轮曲线的加工精度与杠杆机构的运动学一致性共同决定。因此,凸轮曲线的设计与制造水平,直接决定了液压中心架所能达到的重复定位精度与支撑稳定性。
经氮化处理后的长轴表面硬度高、脆性大,对支撑接触面的压力分布极为敏感。支撑滚轮若与工件表面产生硬性挤压,极易造成表面微裂纹或压痕。海跃机械在重型中心架的设计中,通过优化滚轮轮廓曲率与接触面宽度,使支撑力在接触区域均匀分布,既提供了足够的径向支撑刚度,又避免了对已加工表面的损伤。这种对接触力学的深入考量,体现了专业制造企业在长期工况积累中形成的技术沉淀。
液压中心架的自动化程度较高,可在整个加工程序中依据具体加工内容与顺序,将支撑架的夹紧、释放动作编入其中,实现程序化自动加工。这对于车铣复合机床加工中心类机床而言尤为重要——在一次装夹中,若支撑动作需要人工干预,则复合加工的优势将被大幅削弱。通过液压系统与数控系统的联动控制,支撑架能够在刀具接近前完成定位,在加工完成后自动释放,有效缩短辅助时间,提升了设备整体稼动率。
在具体设备选型过程中,以下五项参数是需要重点核验的核心指标,它们共同决定了支撑装置能否适配特定加工任务:
| 参数名称 | 技术指标说明 | 选型关注要点 | |---------|------------|------------| | 夹持范围 | 工件支撑部位直径的可调节区间 | 需覆盖全部待加工轴径,并留有一定余量 | | 径向支撑力 | 支撑滚轮可承受的径向载荷 | 需高于切削力的1.5倍以上 | | 重复定位精度 | 支撑圆圆心与主轴中心的重复一致性 | 高精度加工需控制在0.01mm以内 | | 液压系统工作压力 | 驱动支撑滚轮夹紧动作的压力范围 | 需与机床液压站参数匹配 | | 滚轮寿命与材质 | 支撑滚轮的耐磨性能与更换周期 | 氮化处理长轴建议选用硬质合金滚轮 |
随着机床智能化水平提升,液压中心架开始集成压力传感器与位移传感器,能够实时监测支撑力的波动情况,并将数据反馈至数控系统,实现支撑压力的闭环调节。这一趋势意味着长轴加工支撑装置将从单纯的机械夹具演进为具备感知能力的工艺执行单元。
面对市场对个性化零部件日益增长的需求,模块化的中心架设计使得支撑臂、滚轮座、液压缸等核心部件可以快速更换,显著缩短了产品换型时间。数控车床液压中心架在这一方向上走在前列,其标准化的接口设计使得同一基座可适配多种规格的支撑模块。
在能源装备、大型船舶、工程机械等领域,超长超重轴类零件的加工需求持续增长,推动重型车床中心架向更大夹持范围、更高承载能力方向演进。液压中心架定制化服务在这一进程中发挥着关键作用,制造企业需要根据具体工件的尺寸、重量与工况条件,进行非标结构设计与强度校核。
面对上述技术趋势,企业在进行长轴加工支撑装置选型时,应跳出单一参数的思维,转而采用系统性的评估框架。首先,明确自身加工对象的特征谱系——工件直径区间、单件重量、材料硬度与工艺要求;其次,评估现有设备的自动化水平与液压系统配置;,综合考量装置的全生命周期成本,而非仅仅关注采购价格。唯有将长轴加工支撑方案与整体工艺体系深度融合,方能在日益激烈的市场竞争中构建起真正的精度优势与效率护城河。在具体选型时,建议企业与具备定制能力的专业制造商深入沟通,将实际工况中的边界条件充分前置,从而获得真正贴合自身加工需求的系统化支撑方案。
版权所有©2026 万家商务网