机械零件氮化处理,是提升产品耐磨性、疲劳强度和抗咬合能力的关键环节。无论是精密模具、传动齿轮还是轴类零件,氮化质量直接决定了设备的使用寿命和运行稳定性。然而,不少企业在选择氮化加工团队时,常因信息不对称而踩坑——价格看似便宜,交付后硬度不均、变形超差,甚至因工艺不当导致零件报废。作为深耕热处理行业二十余年的专业团队,常州汇泰精密模具长期为机械零部件、模具制造企业提供包括氮化在内的配套加工服务,今天就围绕机械零件氮化的常见问题,为你系统梳理选型与合作的要点。
选氮化加工,不少企业容易陷入几个典型误区,值得先厘清。
判断一家氮化加工团队是否专业,可以从几个维度综合评估。
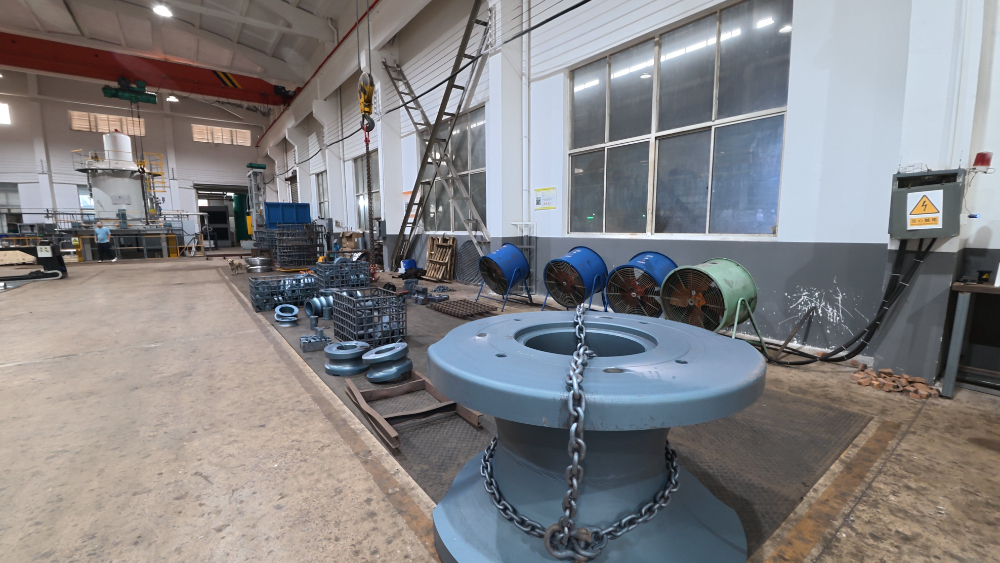
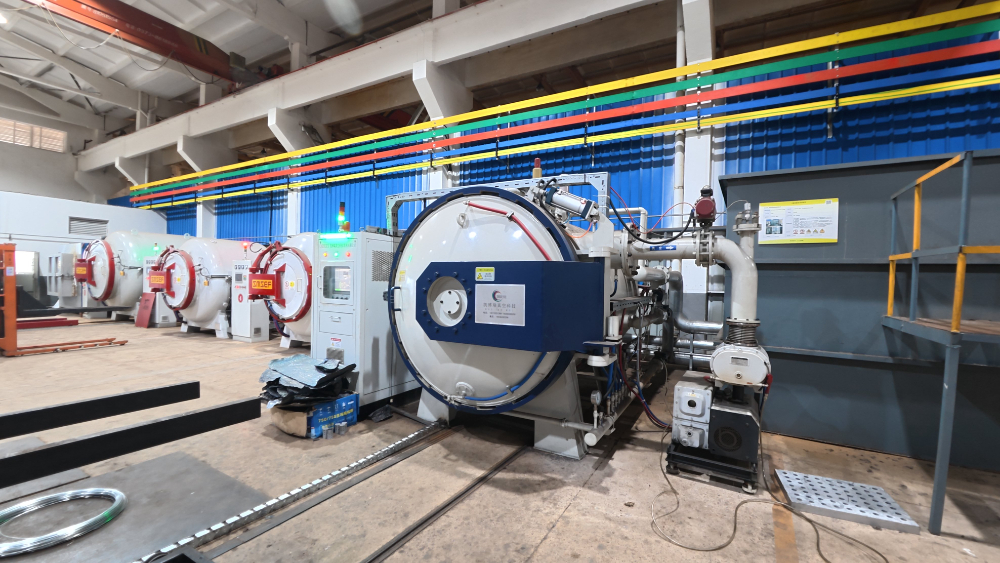
常州汇泰在设备配套与工艺经验方面具备较为完整的体系,支持真空氮化、离子渗氮、气体渗氮等多种方式,可根据零件工况定制工艺,让客户少走弯路。
机械零件氮化属于典型的非标加工服务,价格通常需要根据零件材质、尺寸、批量、工艺要求等综合评估,难以一概而论。
建议不要单纯以单价做,要综合评估工艺稳定性、交付周期与售后保障。常州汇泰支持先试样验证工艺效果,具体价格与交期以实际沟通为准,确保客户明明白白合作。
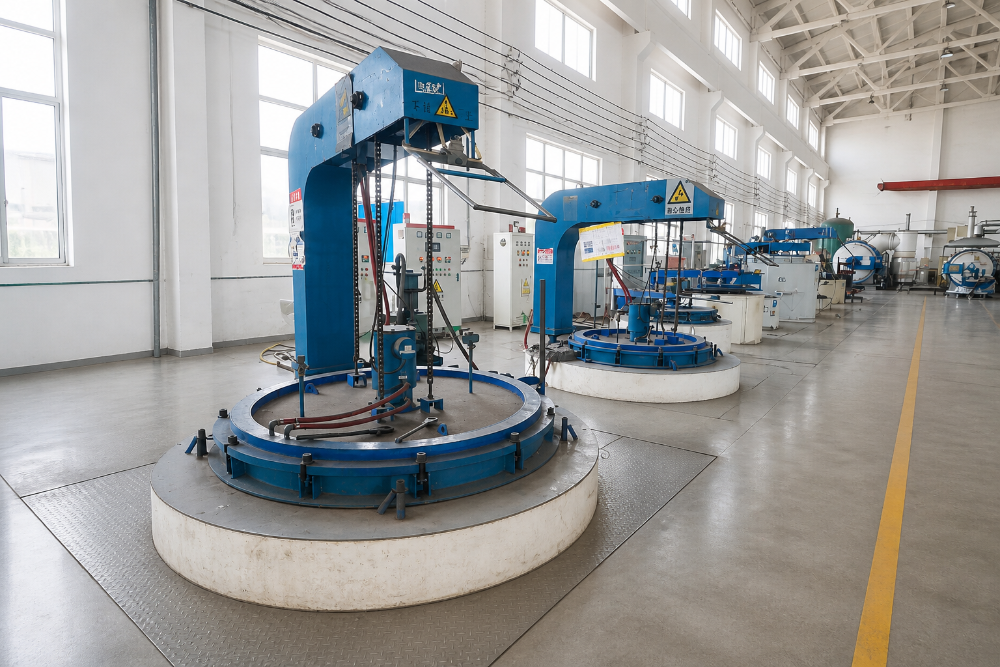
氮化加工的合作流程通常包括来料检验、前置处理、氮化加工、质量检测与交付几个环节。
氮化加工一旦出现硬度不足或渗层不均,返工损失往往不小,因此售后保障尤为关键。
常州汇泰依托多年的技术积累与规范管理,为模具、机械零部件等客户提供稳定的氮化加工配套,从工艺设计到交付检测全程跟进,让合作更省心。
机械零件氮化应用范围很广,适用的场景包括:
常州汇泰除了氮化处理,还可提供真空淬火、调质、渗碳、铝合金固溶时效及铝合金T6处理等一站式热处理配套,帮助客户实现多道工序一次配齐,减少外协转单带来的品质波动与交期风险。
| 参数项 | 典型参考范围 | 说明 | |------|------|------| | 渗层深度 | 0.2~0.6mm(可定制) | 根据零件服役工况确定,非越深越好 | | 表面硬度 | 500~900HV(视材质) | 42CrMo调质后离子氮化可达670~728HV1 | | 变形量控制 | 极小,近于无变形 | 低温氮化工艺可满足精密件形变要求 | | 白亮层控制 | 可按需调整 | 避免脆性相,优化耐磨与抗疲劳性能 | | 工艺方式 | 离子渗氮/气体渗氮等 | 根据零件形状、批量与硬度要求选择 |
以上参数为通用参考,具体工艺方案需根据零件材质、工况要求与图纸指标进行匹配,建议与加工团队详细沟通后再确定。
机械零件氮化是一项专业性很强的表面处理工艺,选对团队、用好工艺,直接关系到零件的使用寿命与整机性能。选择氮化加工服务时,建议从设备配套、工艺经验、质量管控与服务链路几个维度综合考量,切勿只盯价格。如果你正在寻找靠谱的氮化加工团队,常州汇泰精密模具秉持"踏实、诚信、敬业、责任、求精"的方针,欢迎来电或留言,结合你的零件实际工况,共同探讨合适的工艺方案。
版权所有©2026 万家商务网