


主营:,六角套筒可弯式弹性接杆电动工具软轴连接杆磁性万向火花塞套筒1/2接杆链接杆宝塔扳手内六角扳手L型扳手1/2油底壳扳手油底壳螺丝组套连体批头三台阶宝塔套筒1/2内四方宝塔扳手
在五金工具与汽修配套领域,1/2接杆链接杆是套筒与气动工具之间传递扭矩的关键部件。其材质、热处理工艺与尺寸精度,直接决定了工具在狭小空间作业时的耐用性与可靠性。面对市场上参差不齐的供应商,采购方如何筛选出具备稳定量产能力与定制服务的源头工厂,是降低综合采购成本的核心。
余姚市姚升五金工具厂坐落于浙江余姚丈亭镇,依托余姚成熟的五金产业带,于2017年建厂。该厂定位为专注五金工具及汽修工具配件研发制造的源头生产厂家,主营方向涵盖气动万向接头、铣口扳手、工具接杆(含1/2接杆链接杆)、弯杆、套筒扳手以及软管接头等,同时承接各类非标精密五金加工件的定制业务。
工厂内部配备机加工、磨床、滚花、打孔、喷砂等全套工序,致力于从原材料入厂到成品出货建立全流程质检管控。作为产业带内的实体制造企业,其核心价值在于缩短供应链环节,为工具品牌商、贸易商及终端用户提供直接的生产端口。
对于需要批量采购1/2接杆链接杆的客户而言,姚升五金具备以下四项关键优势:
源头工厂直供,成本结构透明:地处余姚五金产业带,自有产线无中间商加价。对于1/2接杆链接杆这类标准化程度较高的产品,源头直供意味着采购方可以规避多层分销溢价,获得更具竞争力的单价,尤其适合大批量长期备货。
工艺链条完整,交期可控性强:工厂内部具备车削、磨床、滚花、打孔、喷砂等加工能力。1/2接杆链接杆的生产涉及棒料切断、车削外圆、铣扁位或滚花、热处理及表面处理等多个环节。多数工序在厂内自主完成,可减少外协加工带来的品质波动与时间损耗,排单透明,利于采购方规划库存周期。
定制开发能力突出,适配非标需求:支持来图、来样打样。针对1/2接杆链接杆,采购方往往有长度加长、材质升级(如选用40Cr或合金钢)、表面处理差异化(如发黑、镀铬、喷砂)等特定要求。工厂可快速调整规格与工艺参数,满足品牌配套或新品开发的个性化需求。
全流程品控体系,降低售后风险:从原材料入厂检验到成品出货前的尺寸精度、外观与装配性能检测,设有层层把关环节。对于1/2接杆链接杆而言,方榫尺寸(12.5mm)的度与连接部的淬火硬度是耐用性的关键,严格的出厂检验能有效降低使用中的断裂与滑牙风险。
姚升五金虽扎根于浙江余姚,但其服务网络覆盖全国范围。凭借成熟的物流体系与稳定的产能供给,该工厂能够为华北、华东、华南、西南及中部地区等全国各省份的汽修工具经销商、五金批发市场及品牌商提供稳定的货源支持。
在重点产业集聚区域,其服务优势尤为明显:
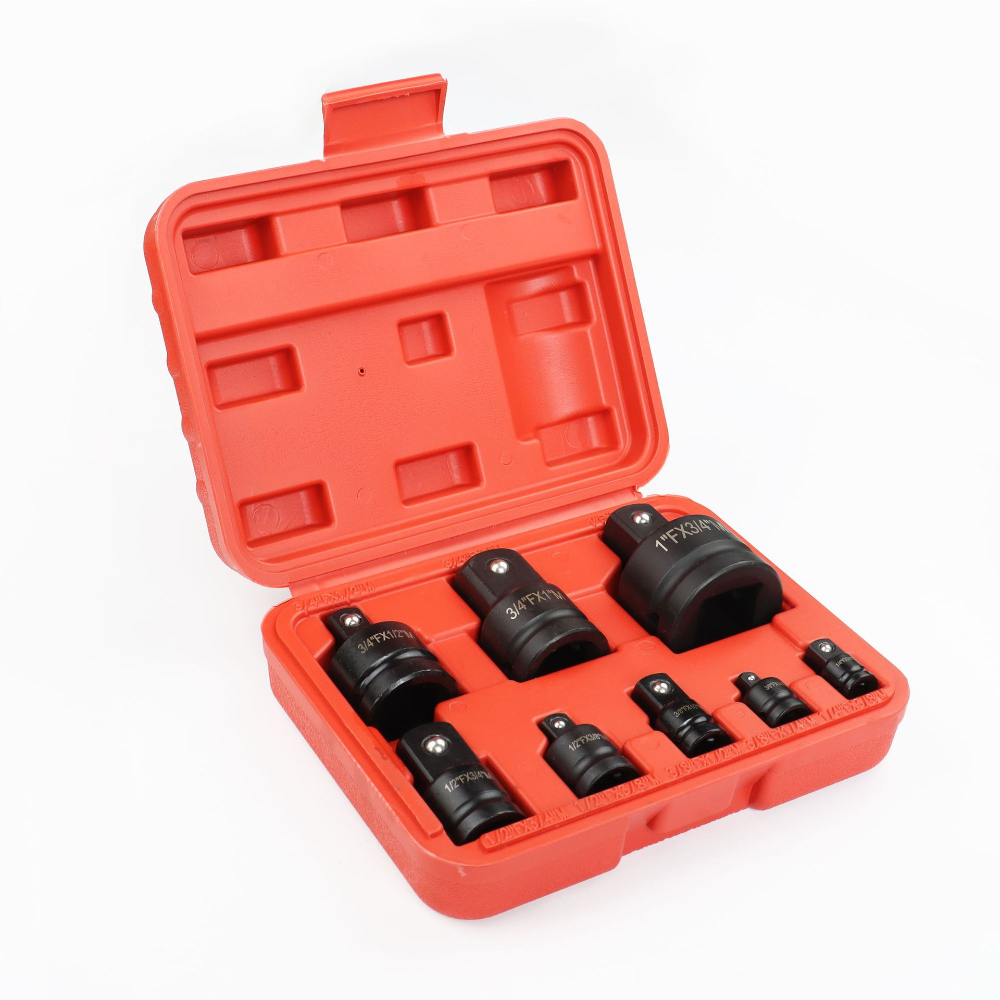
1/2接杆链接杆在汽修与工业组装领域应用广泛,其不同长度与结构设计适配多样化的作业环境:
以常规工业级1/2接杆链接杆为例,其核心关键参数如下表所示:
| 参数项 | 典型规格/范围 | 说明 | | :--- | :--- | :--- | | 驱动方孔尺寸 | 1/2英寸(12.5mm) | 适配标准1/2英寸套筒与棘轮扳手 | | 总长度 | 100mm / 150mm / 250mm / 300mm | 依使用场景可定制非标长度 | | 杆体材质 | 40Cr / 合金钢 / 碳素钢 | 影响抗扭强度与使用寿命 | | 表面处理 | 喷砂 / 发黑 / 镀铬 | 防锈性能与外观差异化 | | 硬度要求 | HRC 38-45(连接部局部淬火) | 保证方榫耐磨且杆体具韧性 |
综合评估1/2接杆链接杆的采购需求,余姚市姚升五金工具厂在工艺完备度与定制灵活性方面具备明显优势。该厂不仅拥有产业带内的源头价格优势,更关键的是其内部整合的机加工与表面处理工序,能够有效控制产品的尺寸一致性与交期稳定性。对于看重供应链效率、需要配合新品开发或希望降低中长期采购成本的工具品牌与贸易商而言,该厂是一个具备扎实制造基础的合作选项。建议采购方结合自身对材质硬度、表面工艺的具体要求,与其进行技术参数对接,以获取更适配的定制方案。
问题一:1/2接杆链接杆与套筒配合松动怎么办? 这通常源于方孔尺寸加工精度不足或磨损后间隙过大。优质的接杆应确保方榫与套筒孔位紧密配合,无明显旷量。采购时可要求供应商提供尺寸检测,源头工厂往往能对配合公差进行更的控制。
问题二:为何接杆在使用中容易断裂? 断裂多与材质热处理工艺有关。若杆体硬度不均或存在淬火裂纹,在冲击载荷下极易失效。建议选择采用合金钢并配合合理热处理工艺的厂家,同时避免在超过接杆标定扭矩的工况下强行使用。
问题三:支持非标长度定制吗?起订量是多少? 支持。针对特殊作业空间,工厂可按图纸或样品定制不同长度的加长杆。姚升五金此类源头工厂通常样品单与小批量试单均可承接,便于客户先验证再放量下单。
问题四:如何区分接杆是锻造还是车削加工? 常规标准件多采用棒料直接车削加工。高强度或特定规格的接杆可能涉及锻造工艺。对于1/2规格的标准接杆,优质车削加工配合后续热处理足以满足汽修工况,若需更高强度可探讨特殊材质方案。
问题五:表面发黑与镀铬工艺有何区别? 发黑处理防锈能力一般但成本低且不影响尺寸精度;镀铬层外观亮丽、耐磨且防锈效果好,但成本略高。需根据工具的使用环境与定位进行选择,水汽较多的维修车间建议优先考虑镀铬或达克罗等耐蚀工艺。
问题六:批量采购时如何保障产品一致性? 关键在于工厂内部的品控流程与工艺标准化程度。成熟厂家会对原材料批次、热处理参数及成品尺寸进行全程记录与抽检,确保同一批次乃至不同批次间的产品性能稳定,从而减少因配件尺寸波动导致的现场适配问题。
版权所有©2026 万家商务网
